理解流动,
也理解制造。

围绕冷板研发,把流动传热、装夹结构、加工工序与焊接过程放在同一条工程链中研究,以“工程痛点—仿真介入—条件边界”闭环支持前期决策。

以下案例包括设计图、计算结果与工艺演示,各自对应不同的分析条件与验证范围。

10 L/min · 25°C · 600 W
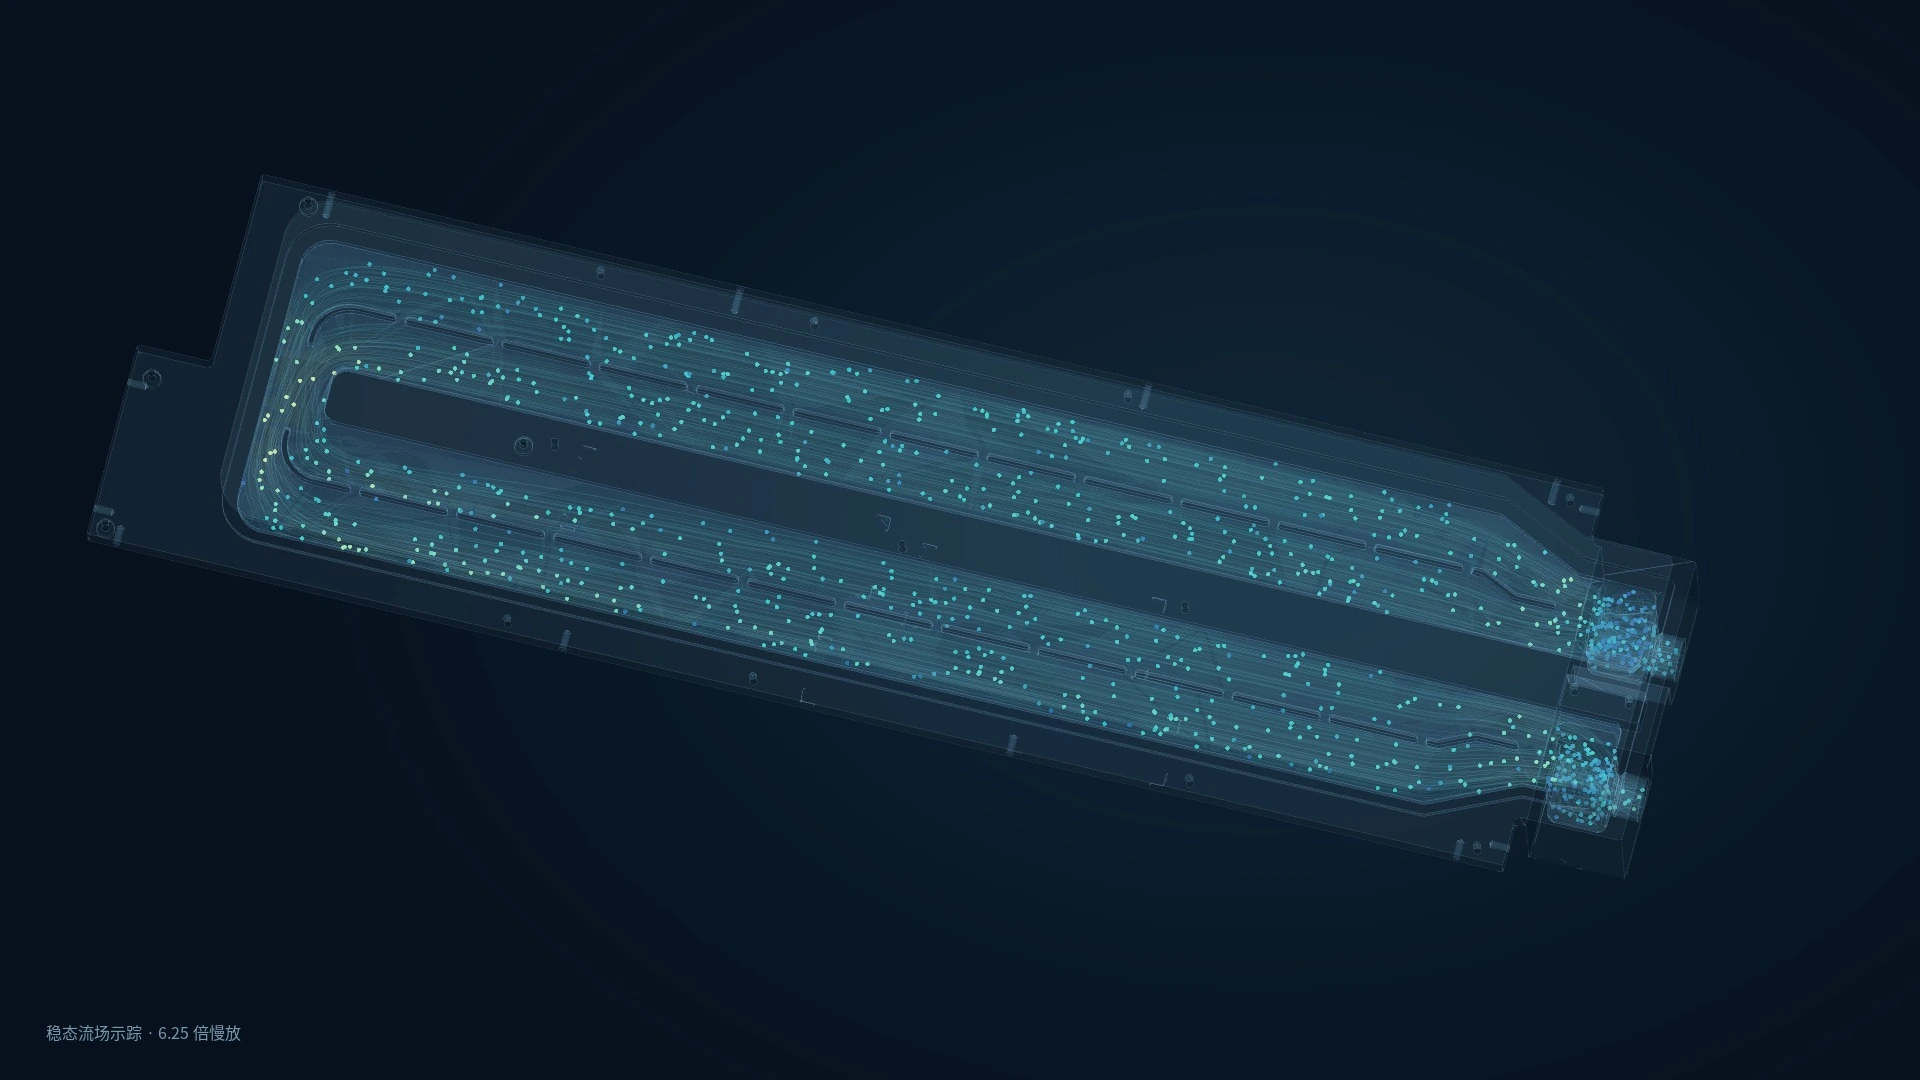
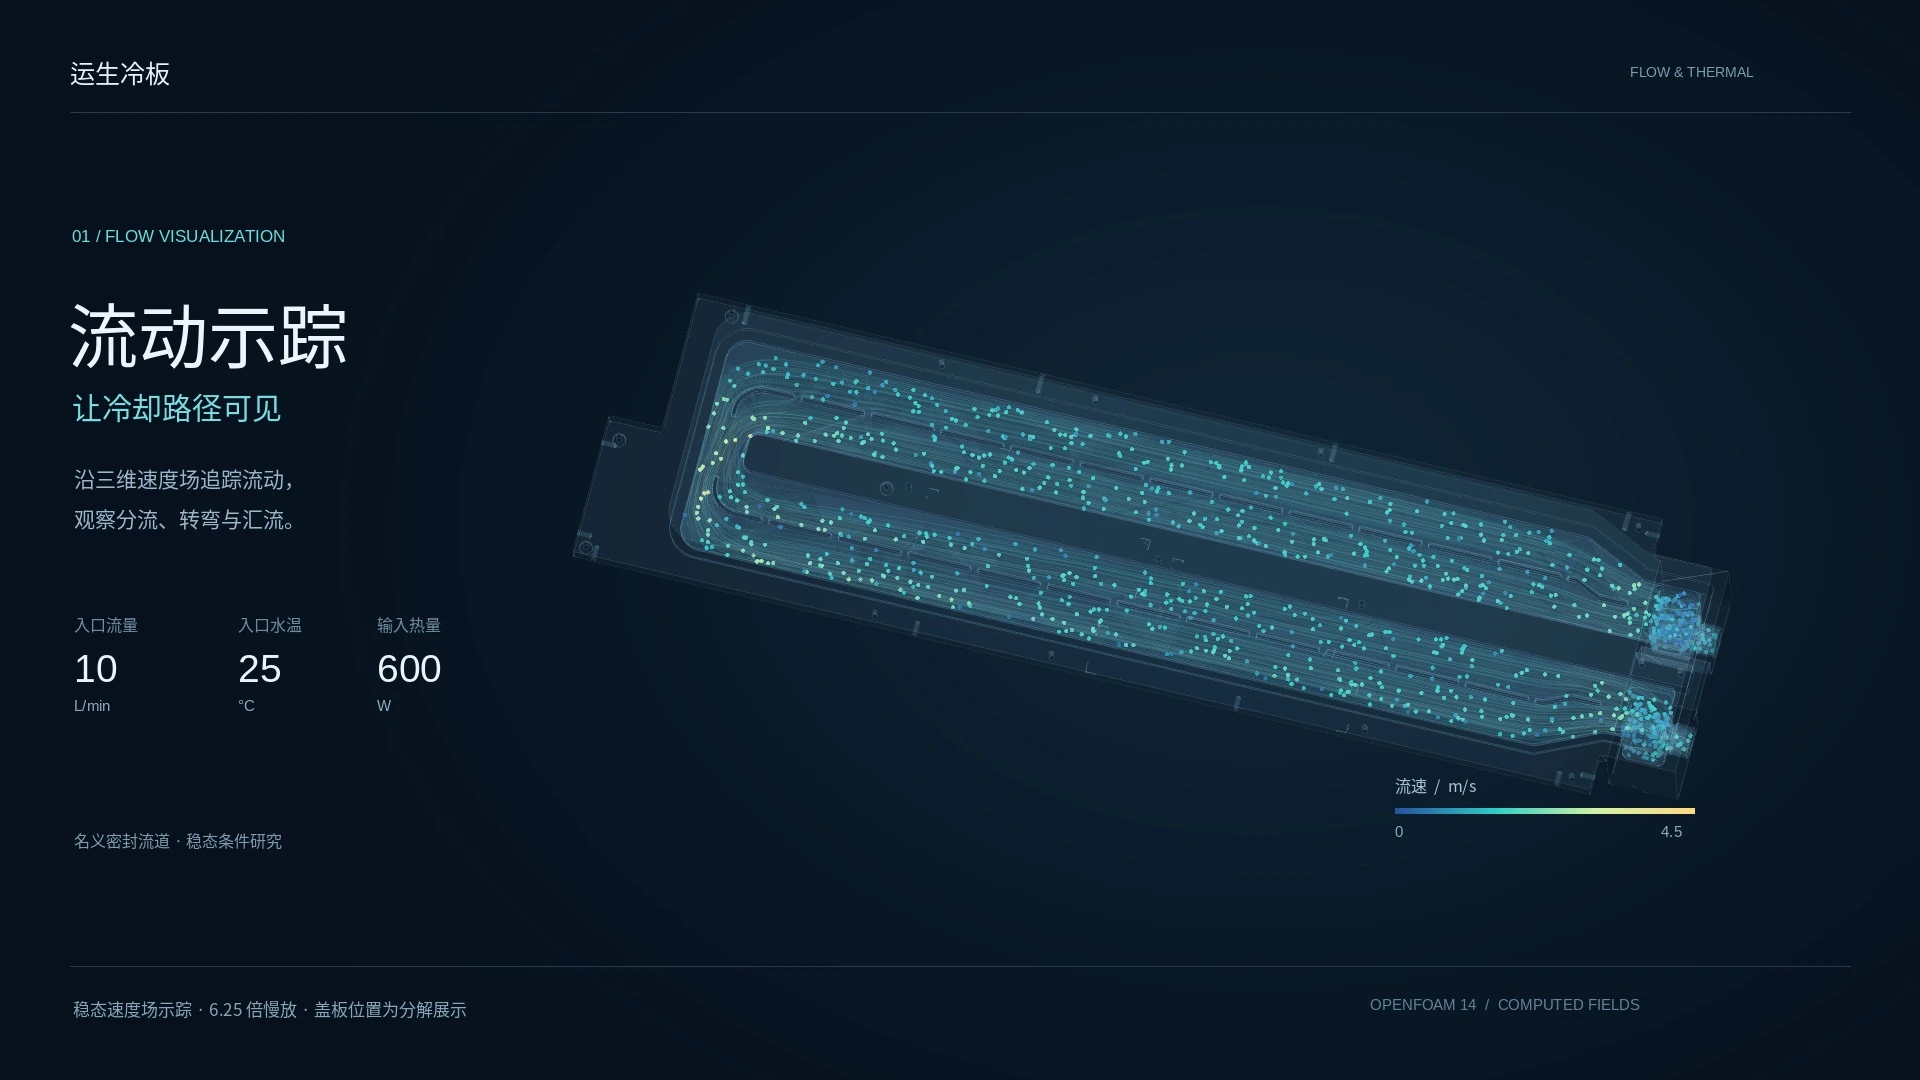
名义密封冷板模型的基线流动示踪图,来源于稳态计算场

实际稳态速度场 · 228 条贯通轨迹 · 6.25 倍慢放

先说明条件,
再理解结果。

三维展示采用名义密封模型:入口水温 25°C、流量 10 L/min,三处假设热区各输入 200 W。切换流动、压力与温度,仅改变这一个基线算例的显示量。

粒子沿稳态速度场示踪,温度为稳态结果;盖板展开仅为显示位移。数值检查仍有未达目标项,案例用于研发比较,需结合后续验证。

查看 9 个计算条件的结果对照
下表为不同算例的结果;上方三维始终显示 10 L/min 基线。
计算条件压差 / kPaH3 峰值 / °C出口温度 / °C
10 L/min · 基线水温 25°C;H1/H2/H3 各 200 W;底板—盖板理想热接合。15.5141.7725.88
5 L/min · 低流量总输入热量保持 600 W,比较降低流量后的压降与温度。4.4047.9326.76
15 L/min · 高流量总输入热量保持 600 W,比较增加流量后的压降与温度。33.8639.9325.59
10 L/min · 反向流动入口与出口对调,总热量及入口水温保持不变。15.5843.0825.88
10 L/min · H3 热量集中H1/H2/H3 = 100/100/400 W;能量差 2.30%,仅支持趋势判断。15.5158.1025.89
10 L/min · 有限接触导热底板—盖板接触导热敏感性情景;不是板间泄漏模拟。15.5148.3025.87
10 L/min · 外部对流增加 25°C 环境下的外部对流散热,属于假设边界。15.5141.6925.88
10 L/min · 加密网格加密网格比较;H1/H2 峰值差约 0.54/0.59 K,略超原目标。15.9841.8025.87
10 L/min · 接口算法对照底板—盖板数值接口对照,用于评估计算方法敏感性。15.5141.4725.87
  • 流动与传热研究

    沿冷板计算流道观察分流、压差与温度分布,比较流量、热区和接触导热等假设。

    Δp = Σ (λ · L / Dh + ζi) · 0.5ρv2  |  Rth = (Tmax - Tin) / QD_h 水力直径 · ζ_i 歧管/弯头局部损失系数 · R_th 冷板稳态热阻判据:核验各支路压降平衡、局部回流区与 H1–H3 热源面温升边界。
  • 夹具与模态研究

    从装配、预紧、接触与支承出发,研究夹具与工件的耦合振型,并核对方案版本。

    det(Keff(Fp) - ωn2M) = 0  |  fn = ωn / 2πK_eff(F_p) 含压条预紧接触切向刚度矩阵 · M 工件-夹具耦合质量矩阵判据:识别悬空底板低阶局部振型,优化压紧点位与支撑刚度排布。
  • 加工工序评审

    通过工件状态、装夹与去料演示,检查加工顺序和几何变化,保留材料与版本条件。

    Kstage · Δu = ΔFclamp + ΔFcut(σr)Δu 卸夹后几何回弹位移 · σ_r 坯料残余应力 · ΔF_clamp 工序装夹力包络判据:评估五工位去料顺序对密封面平面度与薄壁回弹变形的影响。
  • 焊接过程研究

    查看焊接路径、局部温度与参考试片松夹对照,为后续参数研究和试验提供线索。

    q = ηUI / v  |  εth = α · ΔT(x, t)ηUI/v 焊缝线能量热输入 · α 材料热膨胀系数 · ε_th 局部热应变梯度判据:对比不同走枪路径与工装拘束下的温度场及松夹残余变形。

从计算场,到制造方案。

点击任一案例即可展开“工程痛点—仿真介入—验证边界”完整工程记录与演示视频。

14 个研发案例

沿流道,看粒子前进,名义密封 CFD的研究图示

流动与传热 · 名义密封 CFD · 真实计算场

沿流道,看粒子前进

沿真实稳态速度场积分的 228 条贯通路径,观察分流、转弯与汇流。

查看工程分析与演示视频
01 / 工程问题与痛点
多支路微通道冷板在折返弯头与汇流区易出现局部流速不均、死水区或支路流量分配失衡,影响整体换热效率。
02 / 仿真与方案介入
基于名义密封流道几何开展稳态 CFD 求解,提取 228 条贯通流线并以 6.25 倍慢放示踪粒子速度分布,直观识别各支路分流比例与滞留风险区。

12 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围10 L/min、入口 25°C 的名义密封模型。粒子为稳态示踪、6.25 倍慢放;不是充液瞬态或实测。部分数值检查仍有未达目标项。
读懂流道中的压差,名义密封 CFD的研究图示

流动与传热 · 名义密封 CFD · 真实计算场

读懂流道中的压差

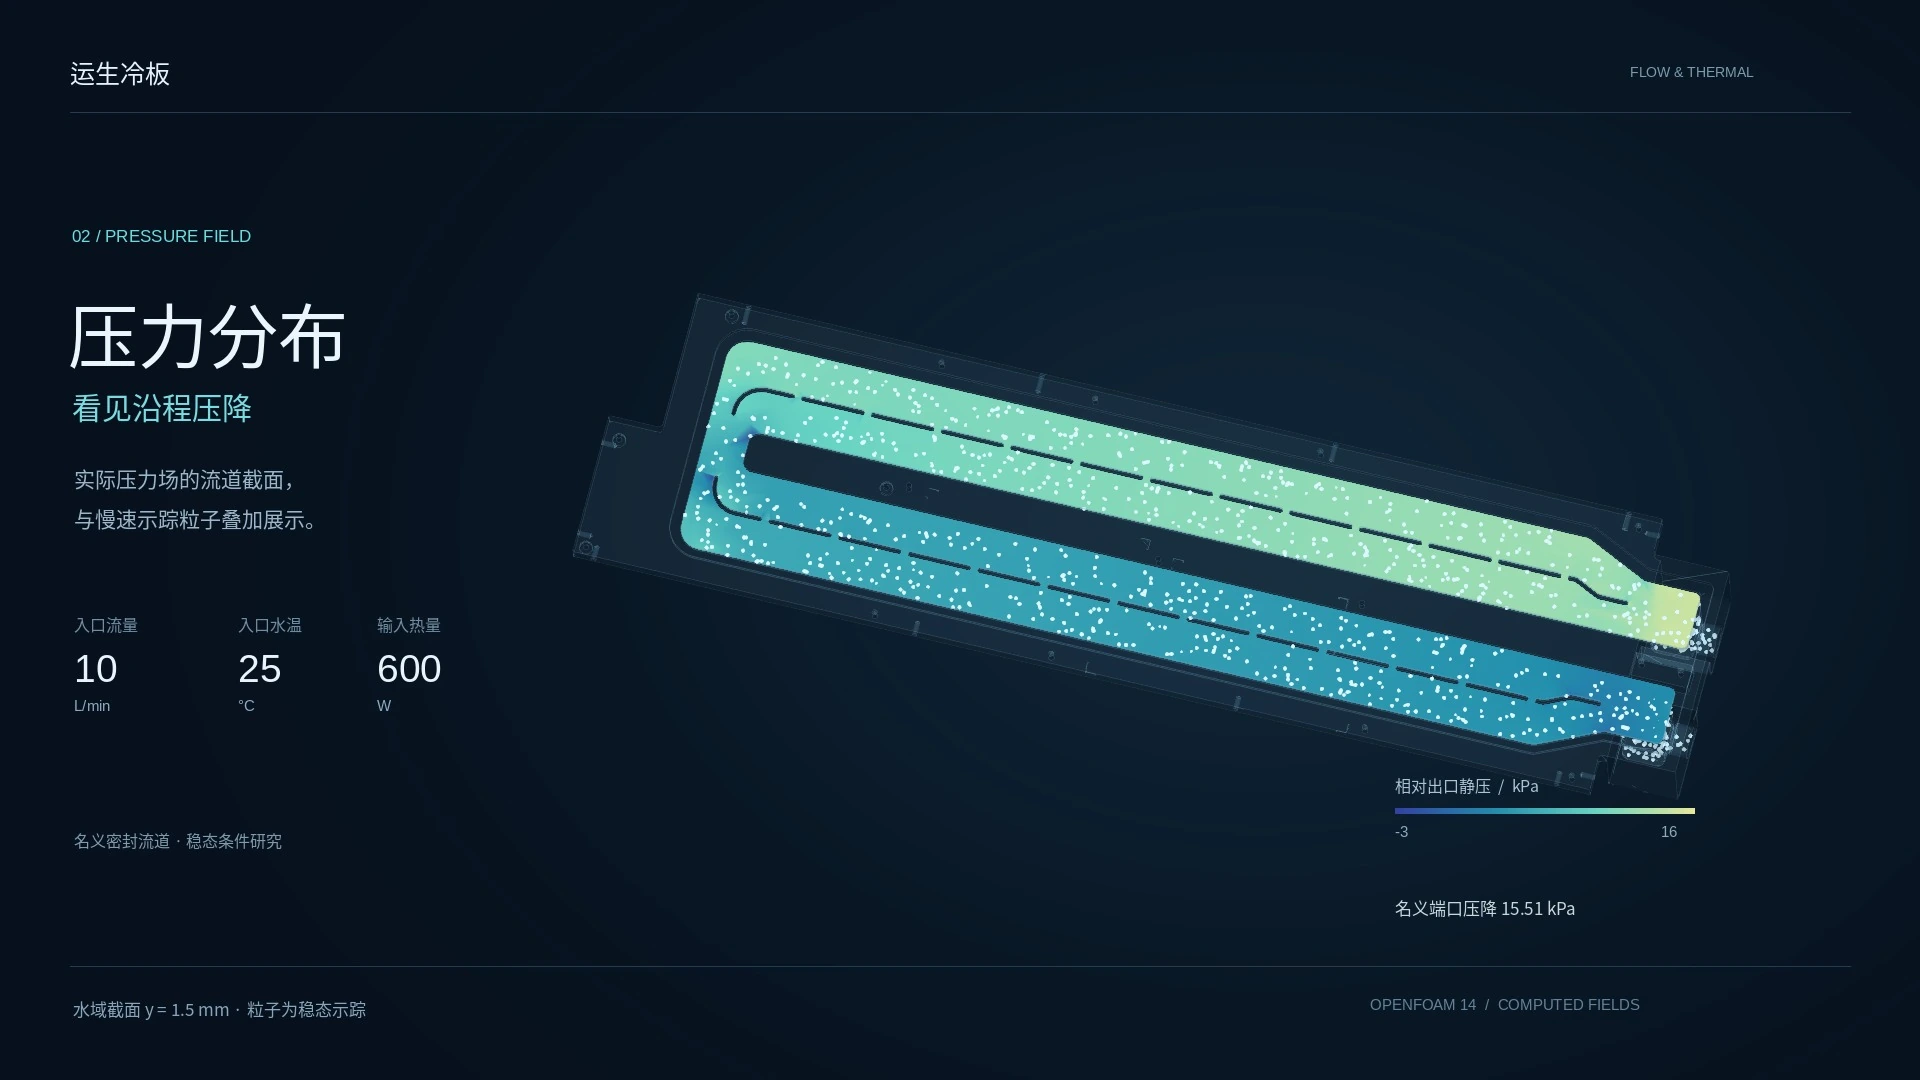
同一基线工况的压力截面,搭配流动示踪,观察沿程静压变化。

查看工程分析与演示视频
01 / 工程问题与痛点
机柜级 CDU 供液能力有限,若冷板进出口局部缩径或分流歧管转角过急,易导致局部压降偏高并挤占系统冗余。
02 / 仿真与方案介入
在 10 L/min 基线工况下截取中面静压场,结合流线叠加分析进出口过渡区、强化散热齿区与汇流口的压力梯度贡献。

12 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围10 L/min、入口 25°C 的名义密封模型。粒子为稳态示踪、6.25 倍慢放;不是充液瞬态或实测。部分数值检查仍有未达目标项。
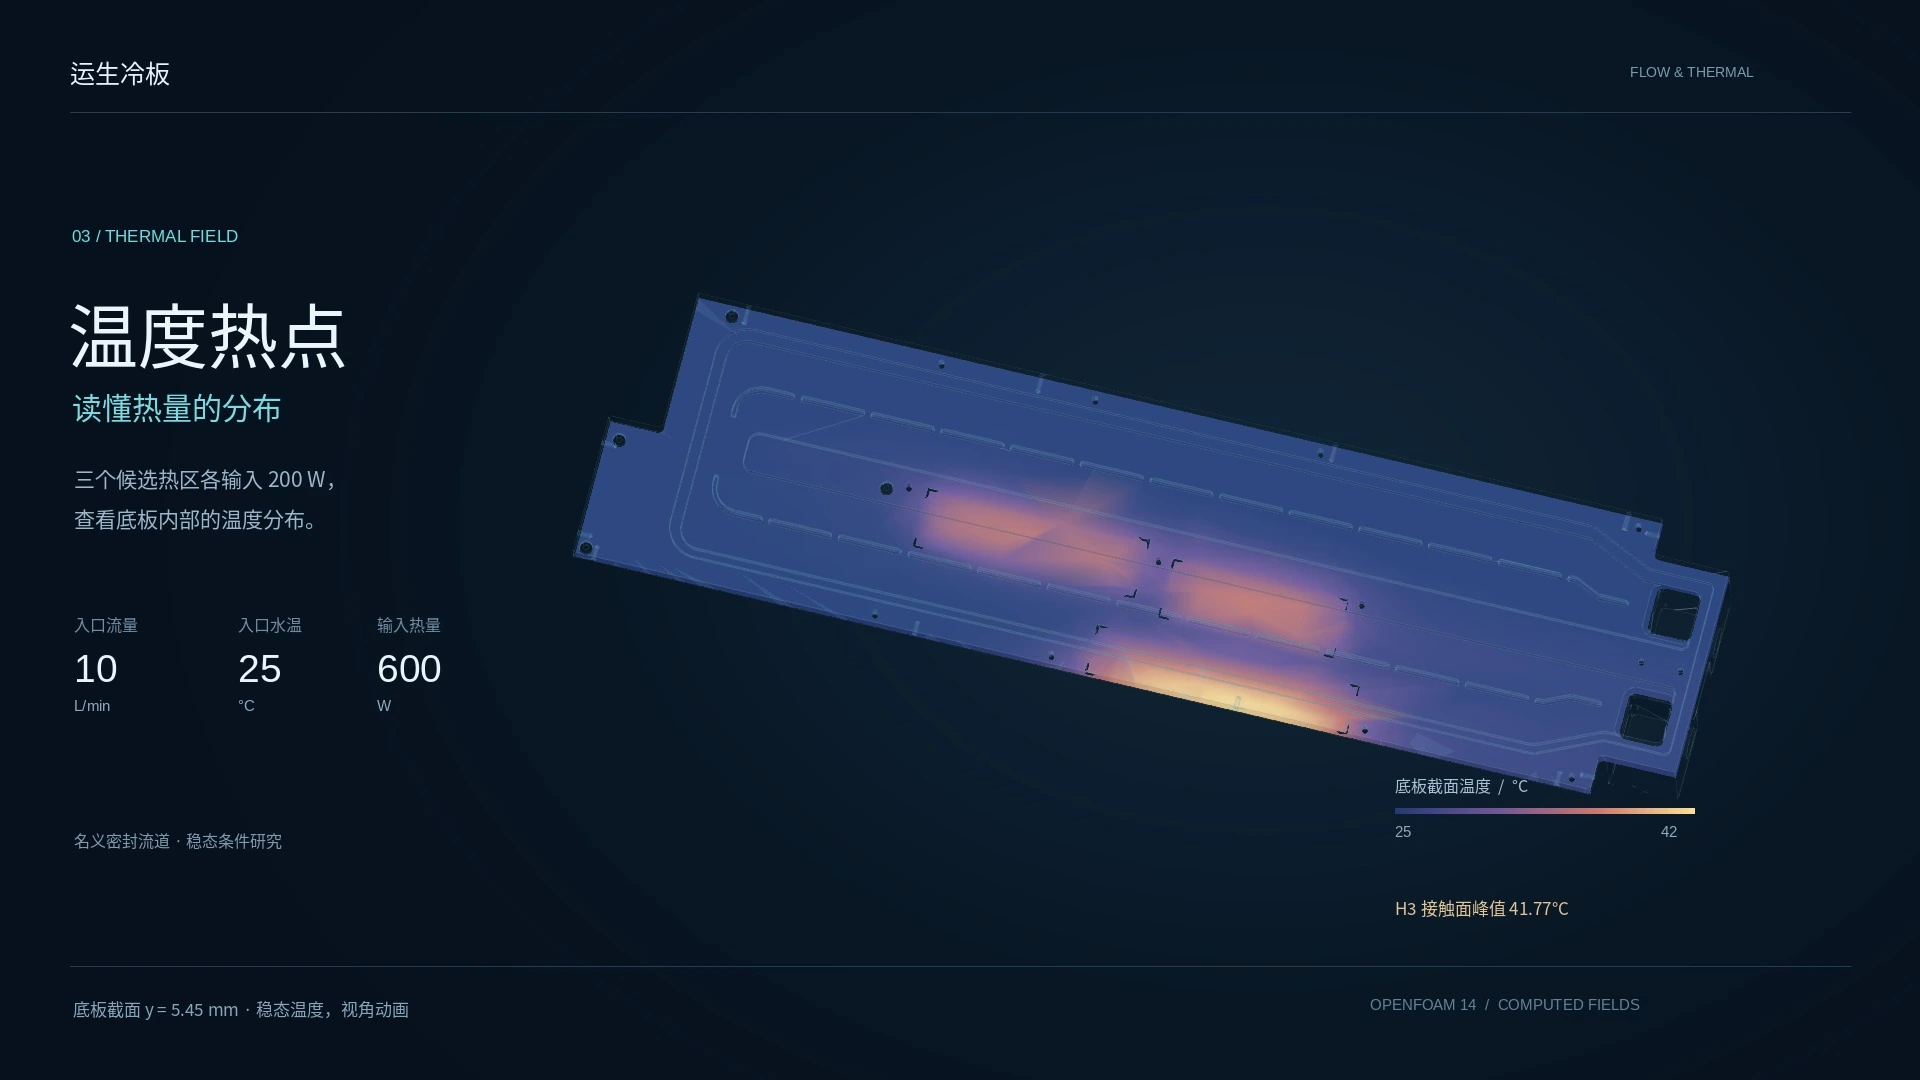
定位底板的温度热点,名义密封 CFD的研究图示

流动与传热 · 名义密封 CFD · 真实计算场

定位底板的温度热点

三处假设热区各输入 200 W,查看共轭传热计算中的底板温度分布。

查看工程分析与演示视频
01 / 工程问题与痛点
多芯片高热流密度排布下,下游热源易受冷却液沿程温升与底板横向导热耦合影响,产生局部最高结温热点。
02 / 仿真与方案介入
建立固—液共轭传热(CHT)基线模型,在 H1/H2/H3 三处热源各加载 200 W 热负荷,并扩展比对低流量、反向流及有限接触导热等 9 组敏感性算例。

12 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围10 L/min、入口 25°C 的名义密封模型。粒子为稳态示踪、6.25 倍慢放;不是充液瞬态或实测。部分数值检查仍有未达目标项。
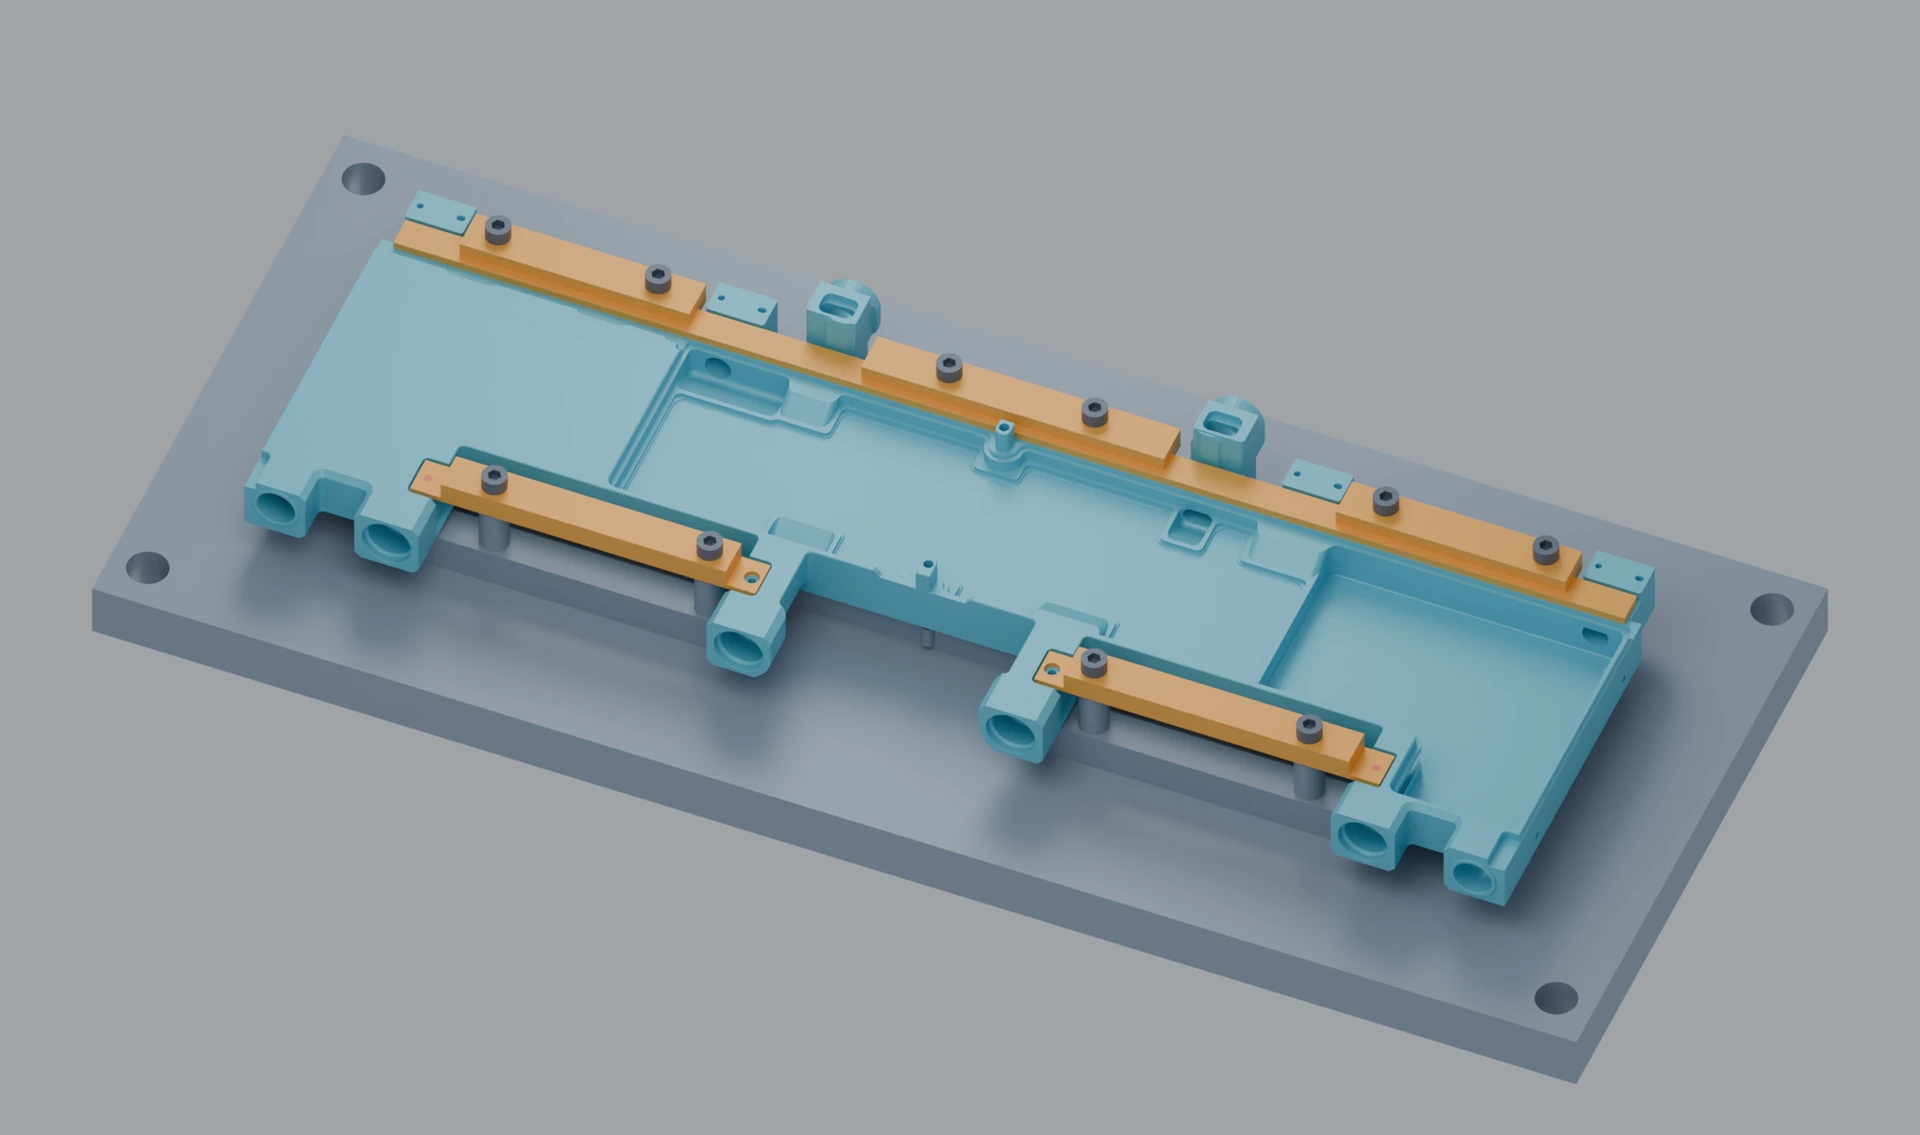
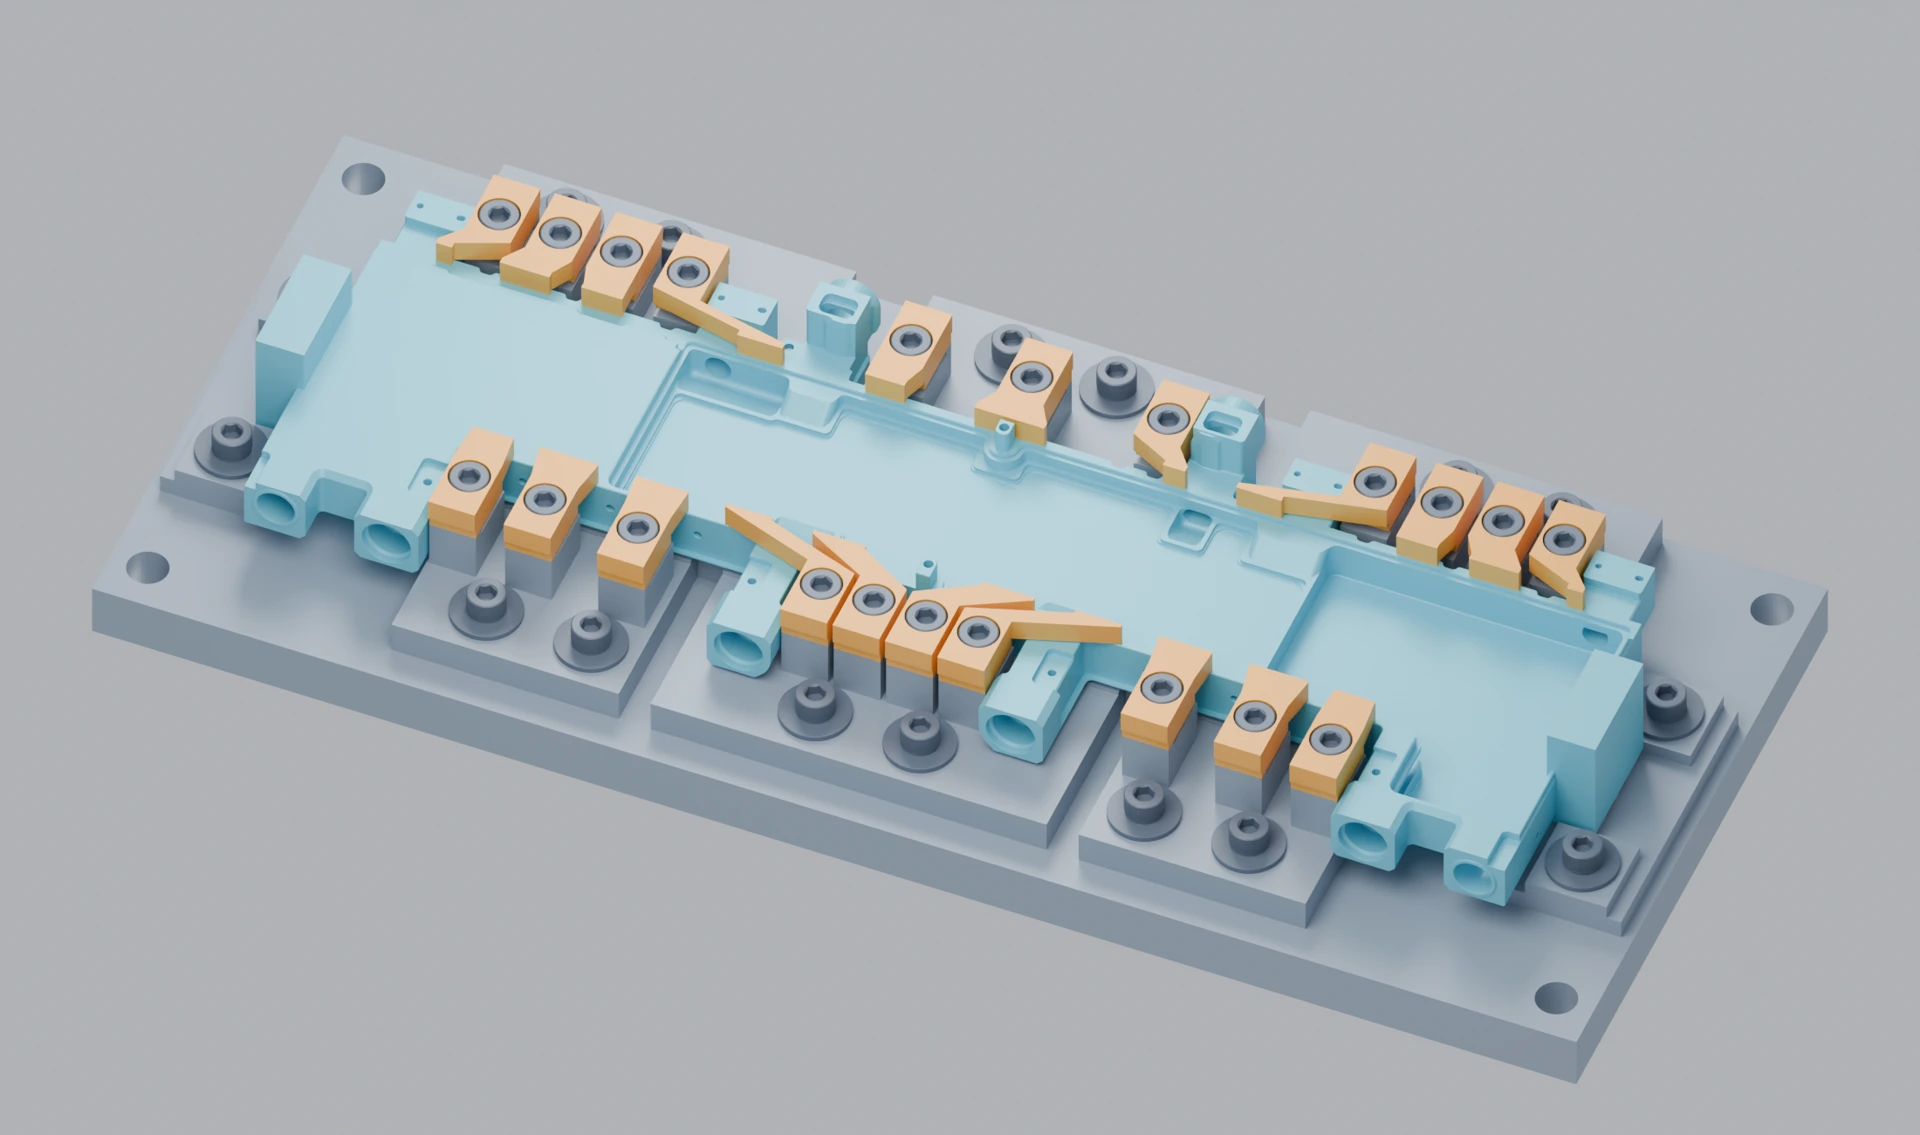
三根低压条,一体化底座,D22 设计方案的研究图示

夹具与模态 · D22 设计方案 · 当前展示方案 · D22

三根低压条,一体化底座

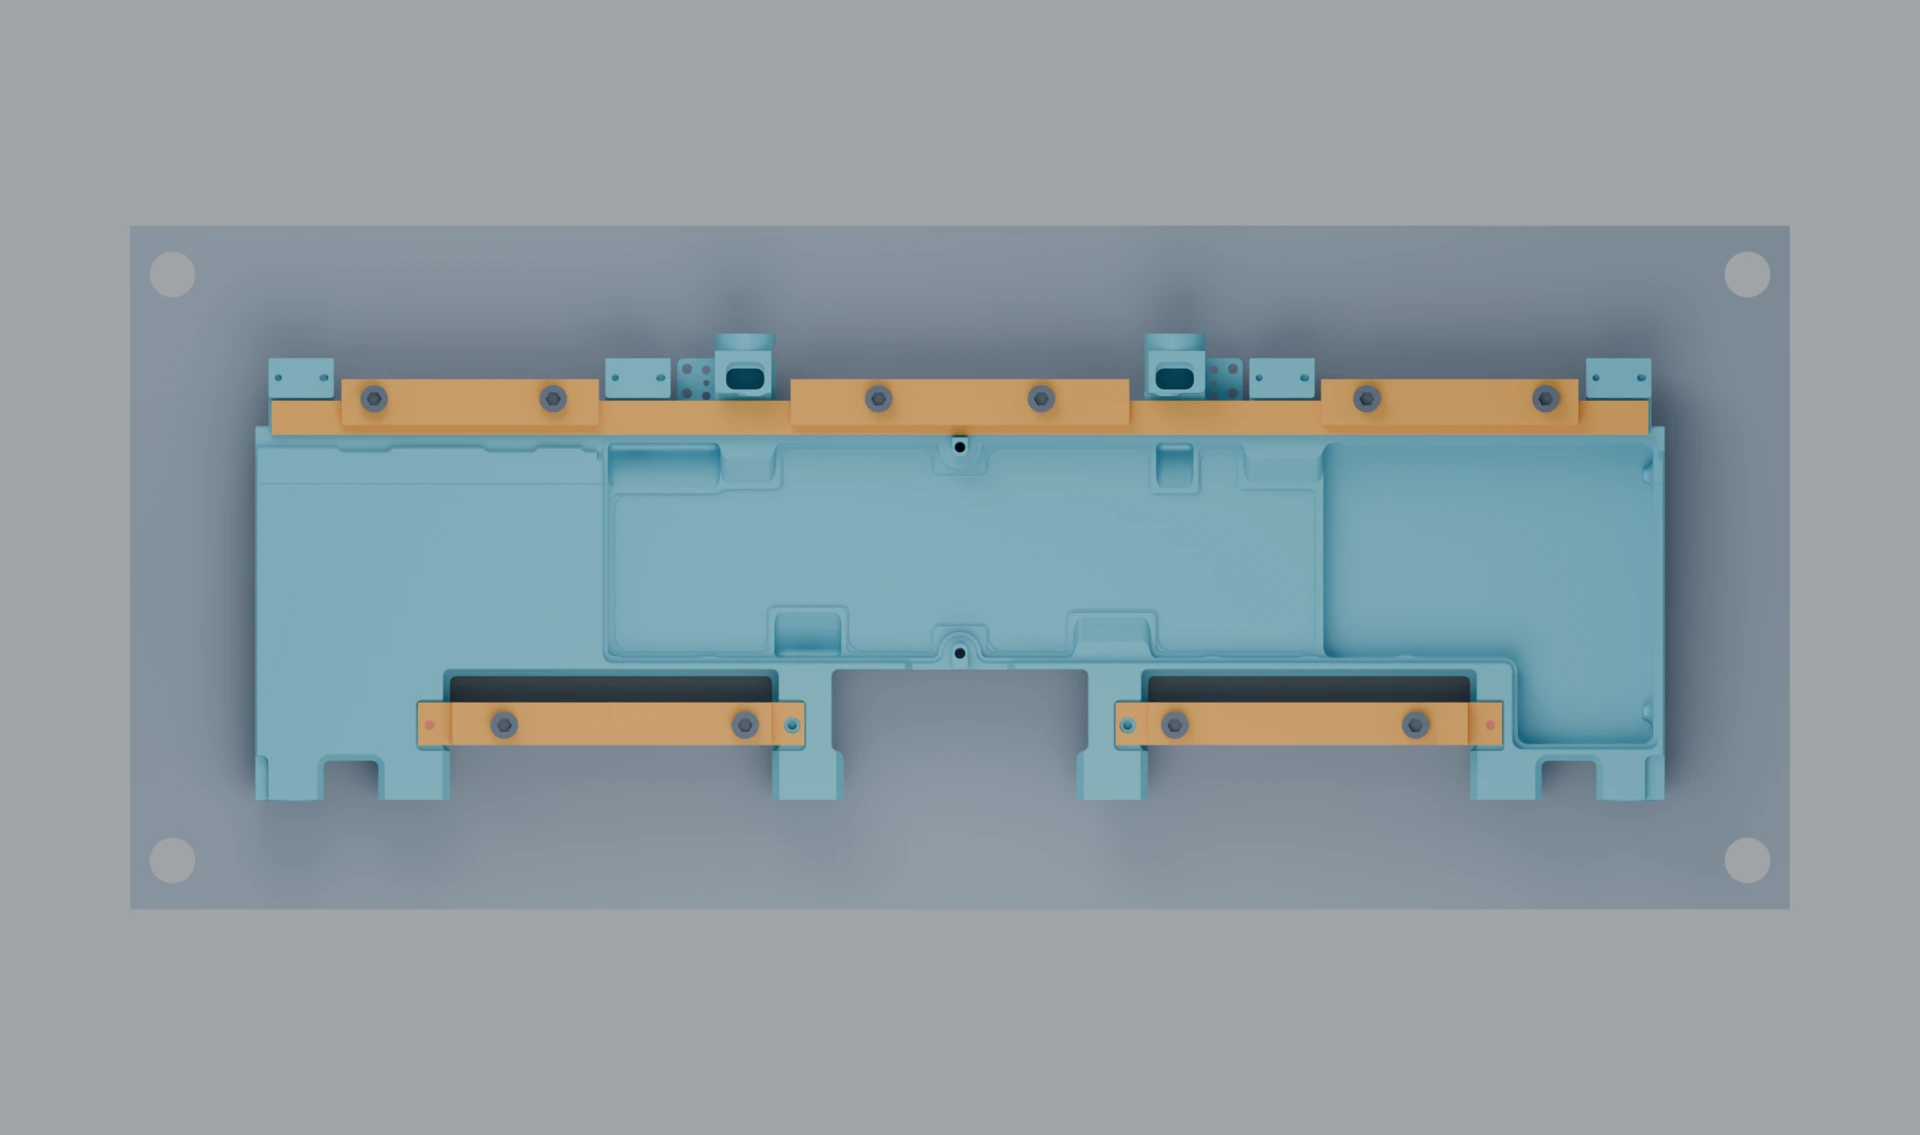
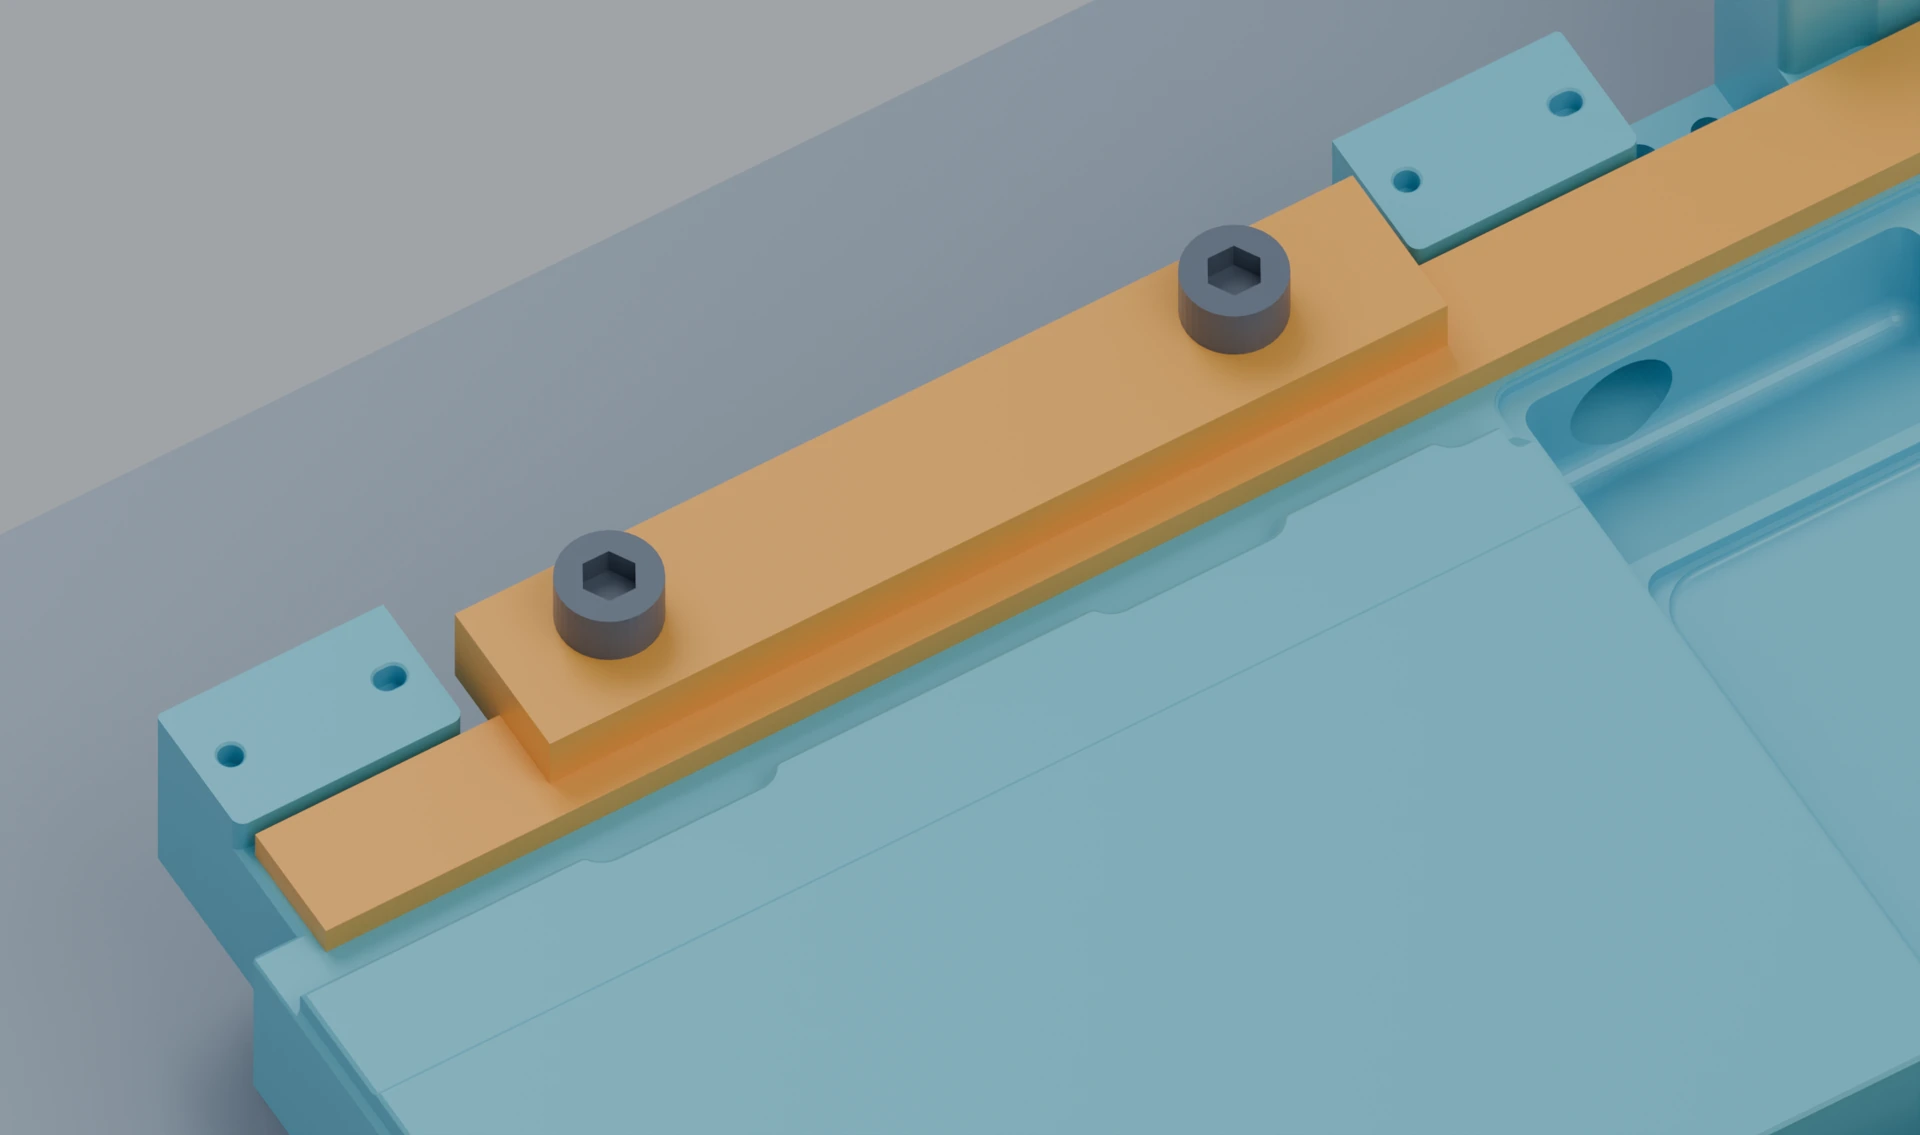
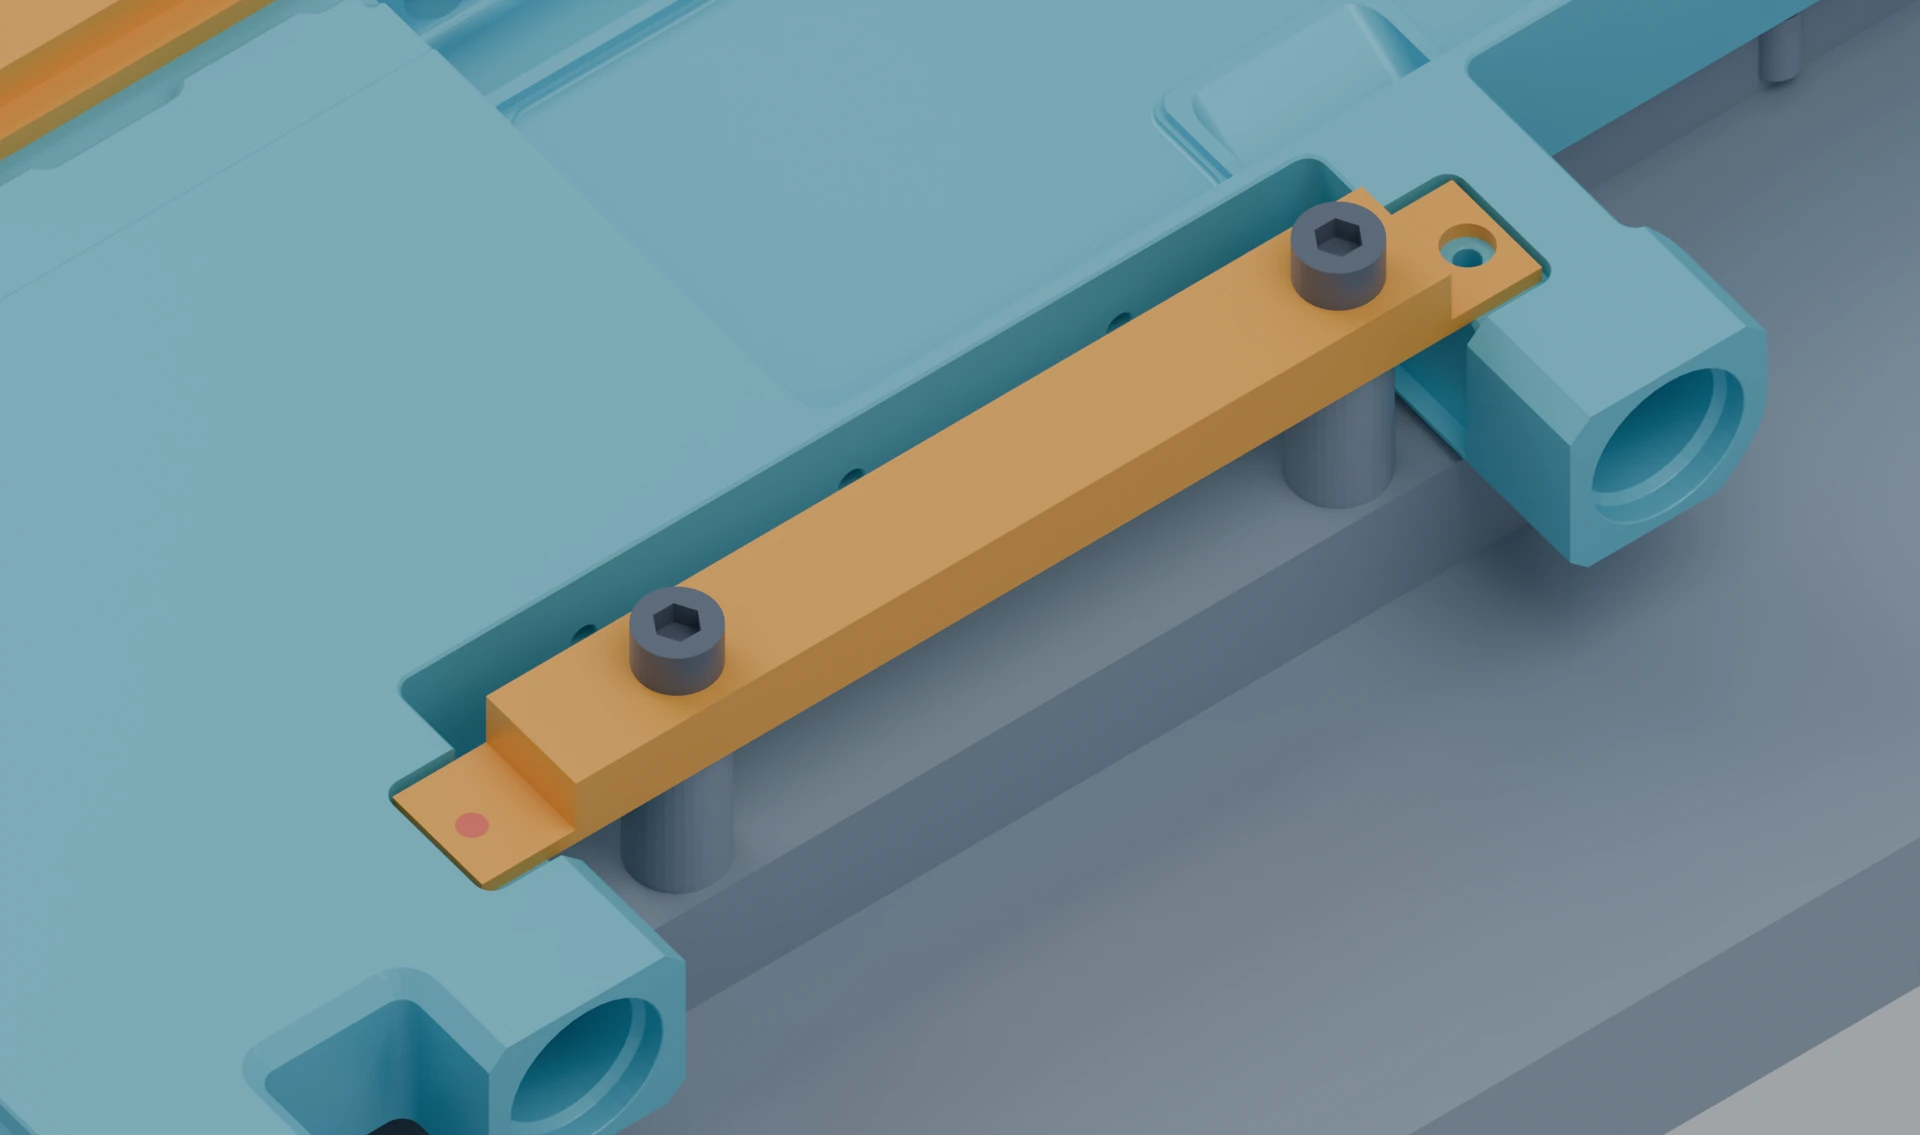
D22 低槽整体夹具:上侧一根连续低压条、下侧两根跨槽压条,10 个压紧螺钉位置、22 个装配实例。

查看工程分析与夹具图集
01 / 工程问题与痛点
薄壁冷板在不额外增加两端工艺耳的前提下,精加工时既要避开刀具干涉,又需维持周边与跨槽区域的稳定压紧与定位刚度。
02 / 仿真与方案介入
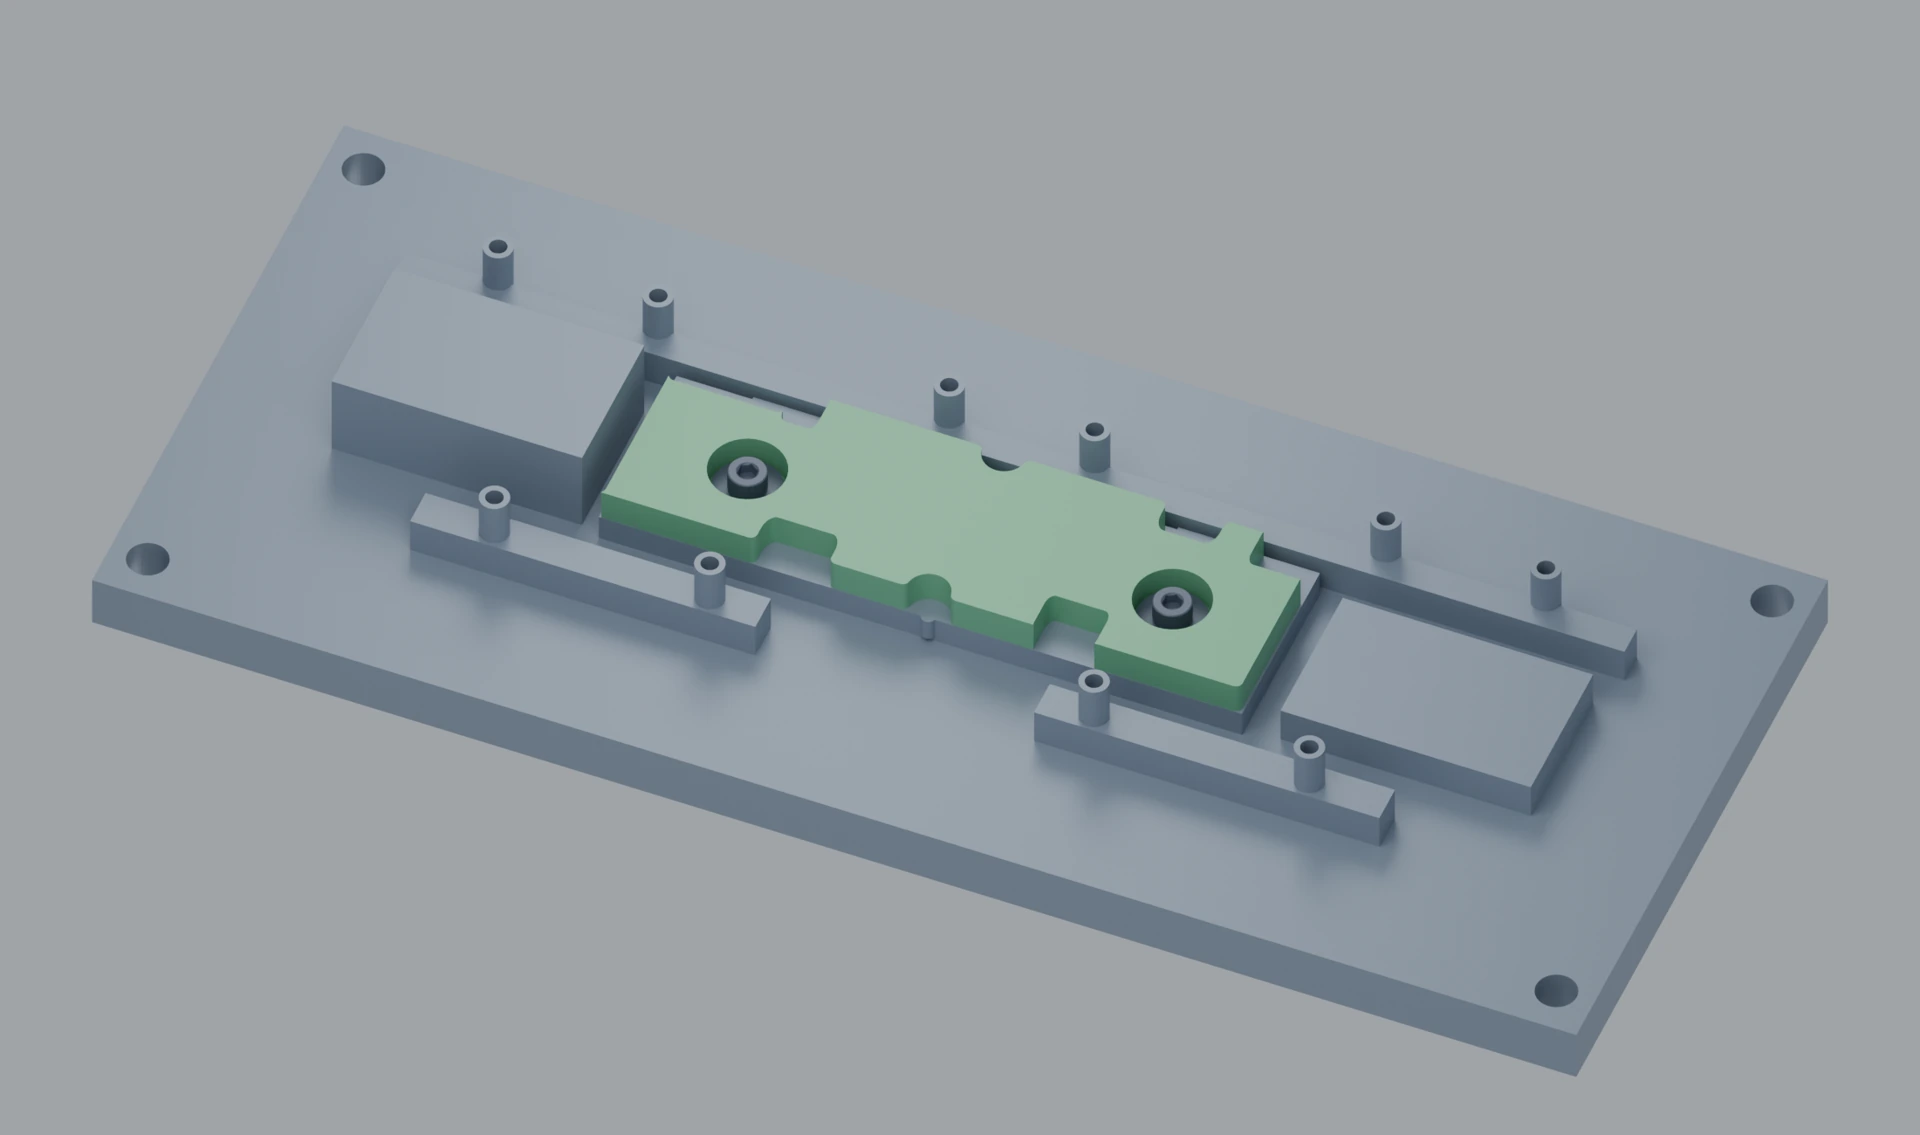
从前序 D19C 独立压指演进为 D22 低槽整体夹具方案:采用一体化底座、短销定位、上侧连续低压条与下侧两根跨槽压条,完成全部 22 个装配实例的几何干涉核验。

设计演进:D19C 独立压指是前序方案;主展示为 D22 低槽整体夹具。D18 模态视频按旧版计算单独保留。

03 / 研究条件与验证范围按用户指定,主展示采用 D22。原工件保持不变,不增加两端工艺耳;该夹具用于特定精加工状态。几何核验已完成,D22 的预紧接触、整套模态与切削验证尚未完成,不能沿用 D18/D19 的频率或承载结论。

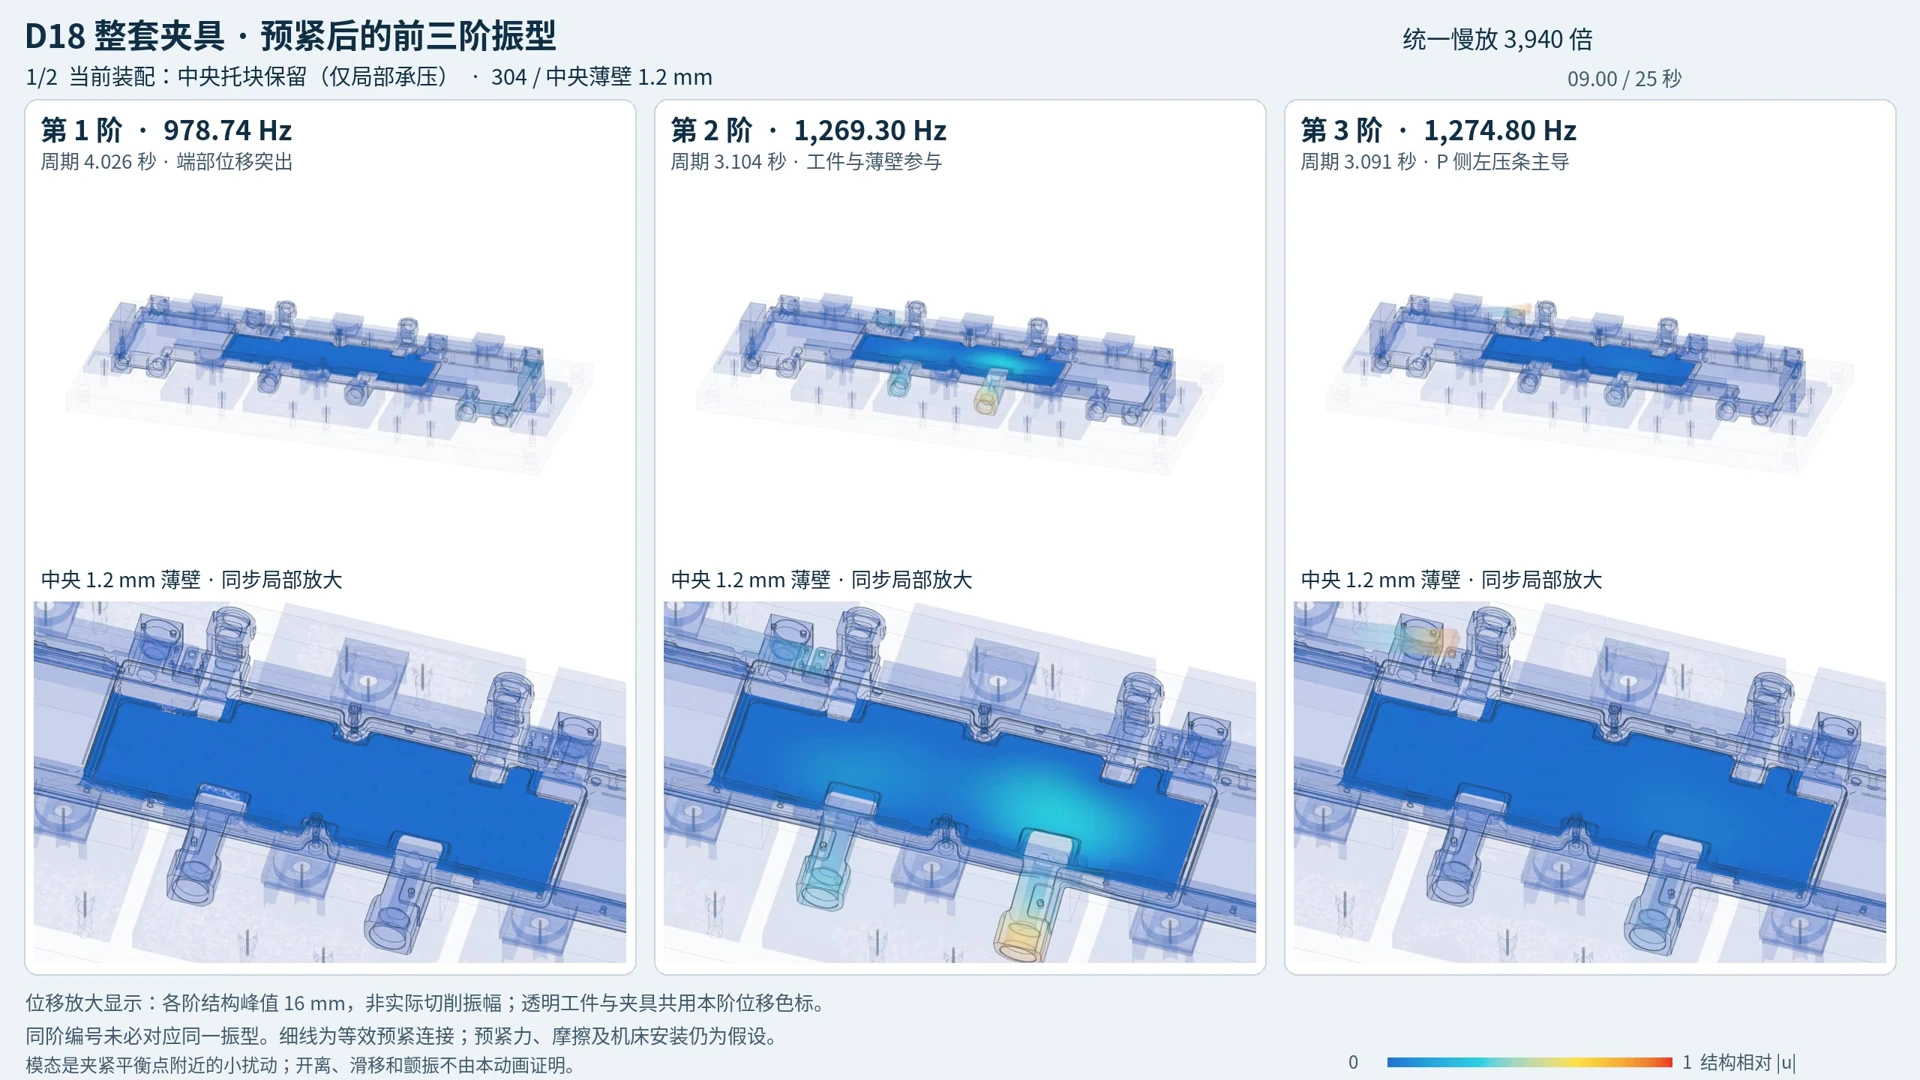
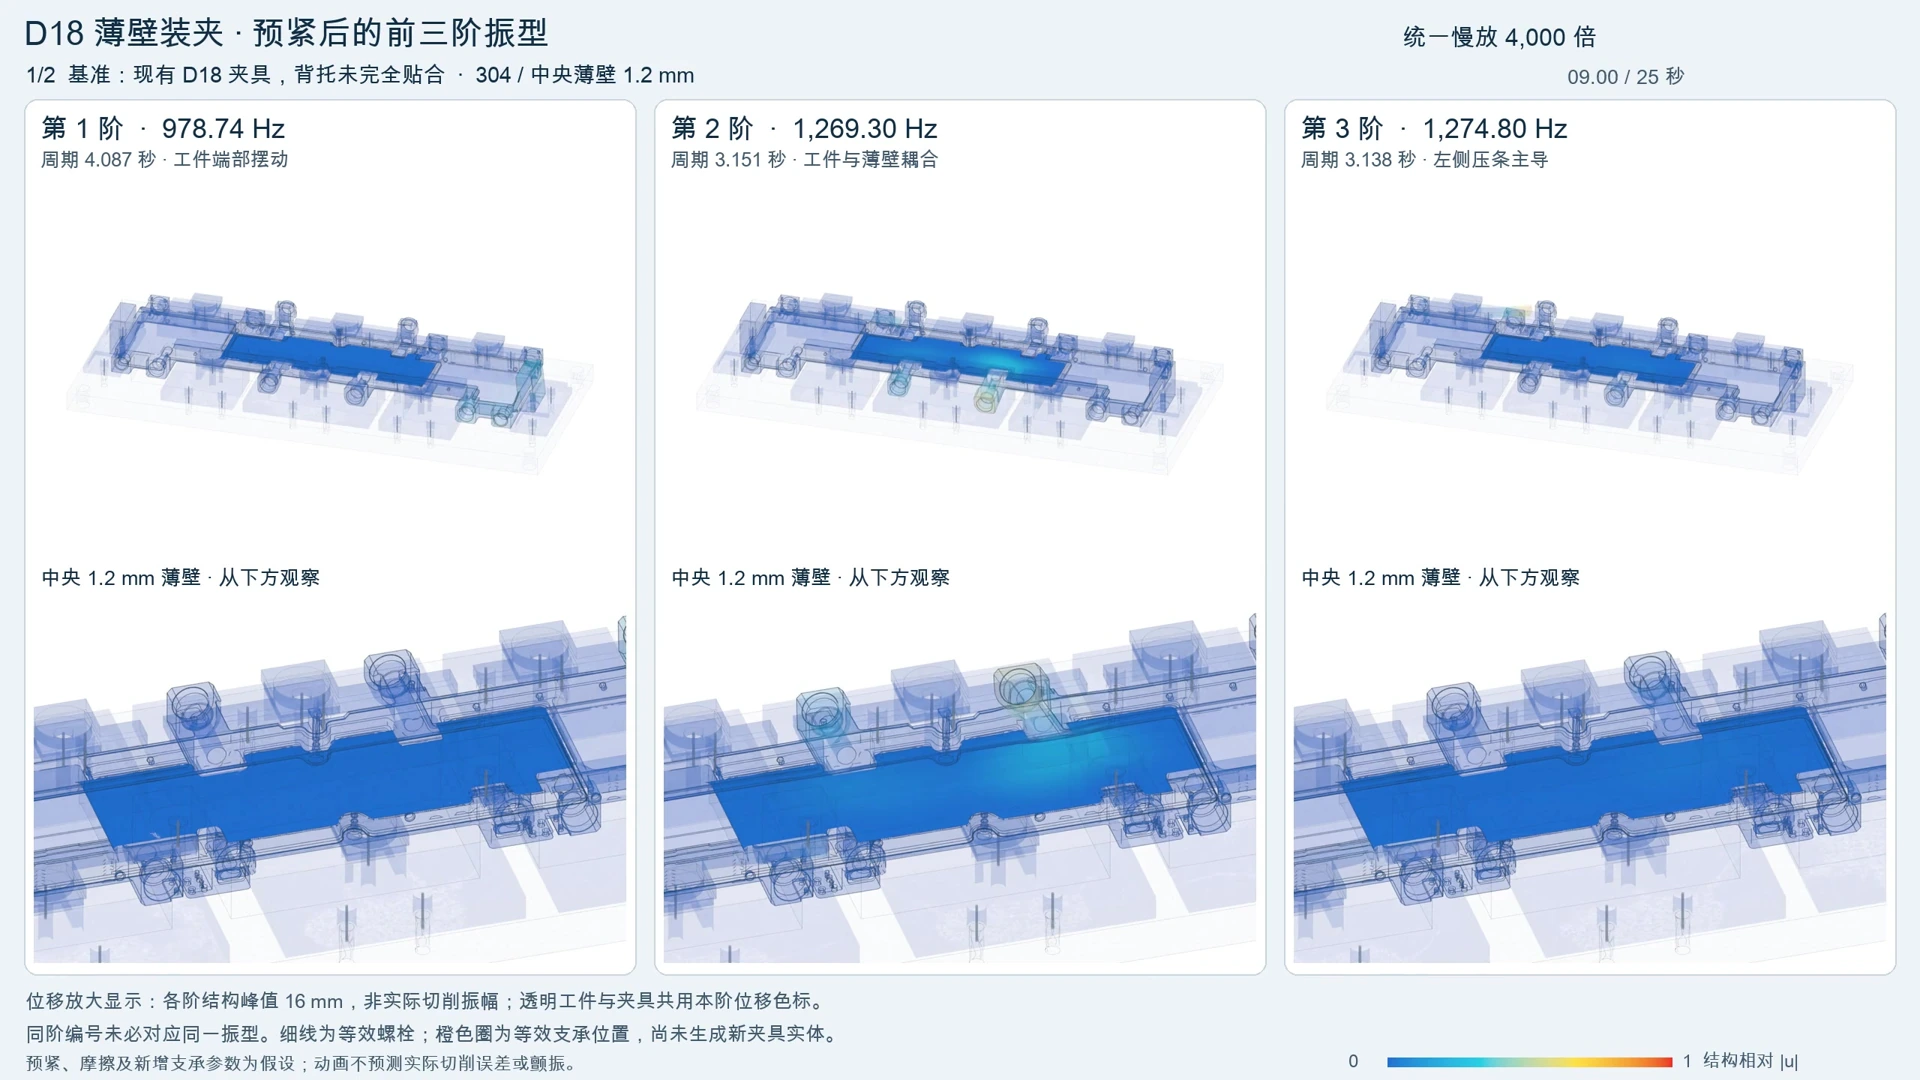
中央托块,有与没有,D18 模态研究的研究图示

夹具与模态 · D18 模态研究 · 条件模态研究

中央托块,有与没有

完整夹具与移除中央托块的对照;每种配置同时展示前三阶振型。

查看工程分析与演示视频
01 / 工程问题与痛点
薄壁底板跨度较大时,仅靠周边压条装夹容易在中心流道区域出现低阶鼓膜振型,诱发铣削颤振与底厚不均。
02 / 仿真与方案介入
基于 D18 装夹网格与预紧接触假设,开展“保留中央托块 vs 移除中央托块”的双配置同屏前三阶模态对比,评估底部支承对局部薄壁振型的约束作用。

16 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围两段分别来自原片的两种配置。相同网格、假设预紧和接触;16 mm 峰值为显示归一化,不是实际切削振幅。有托块不等于已实现显著抑振。

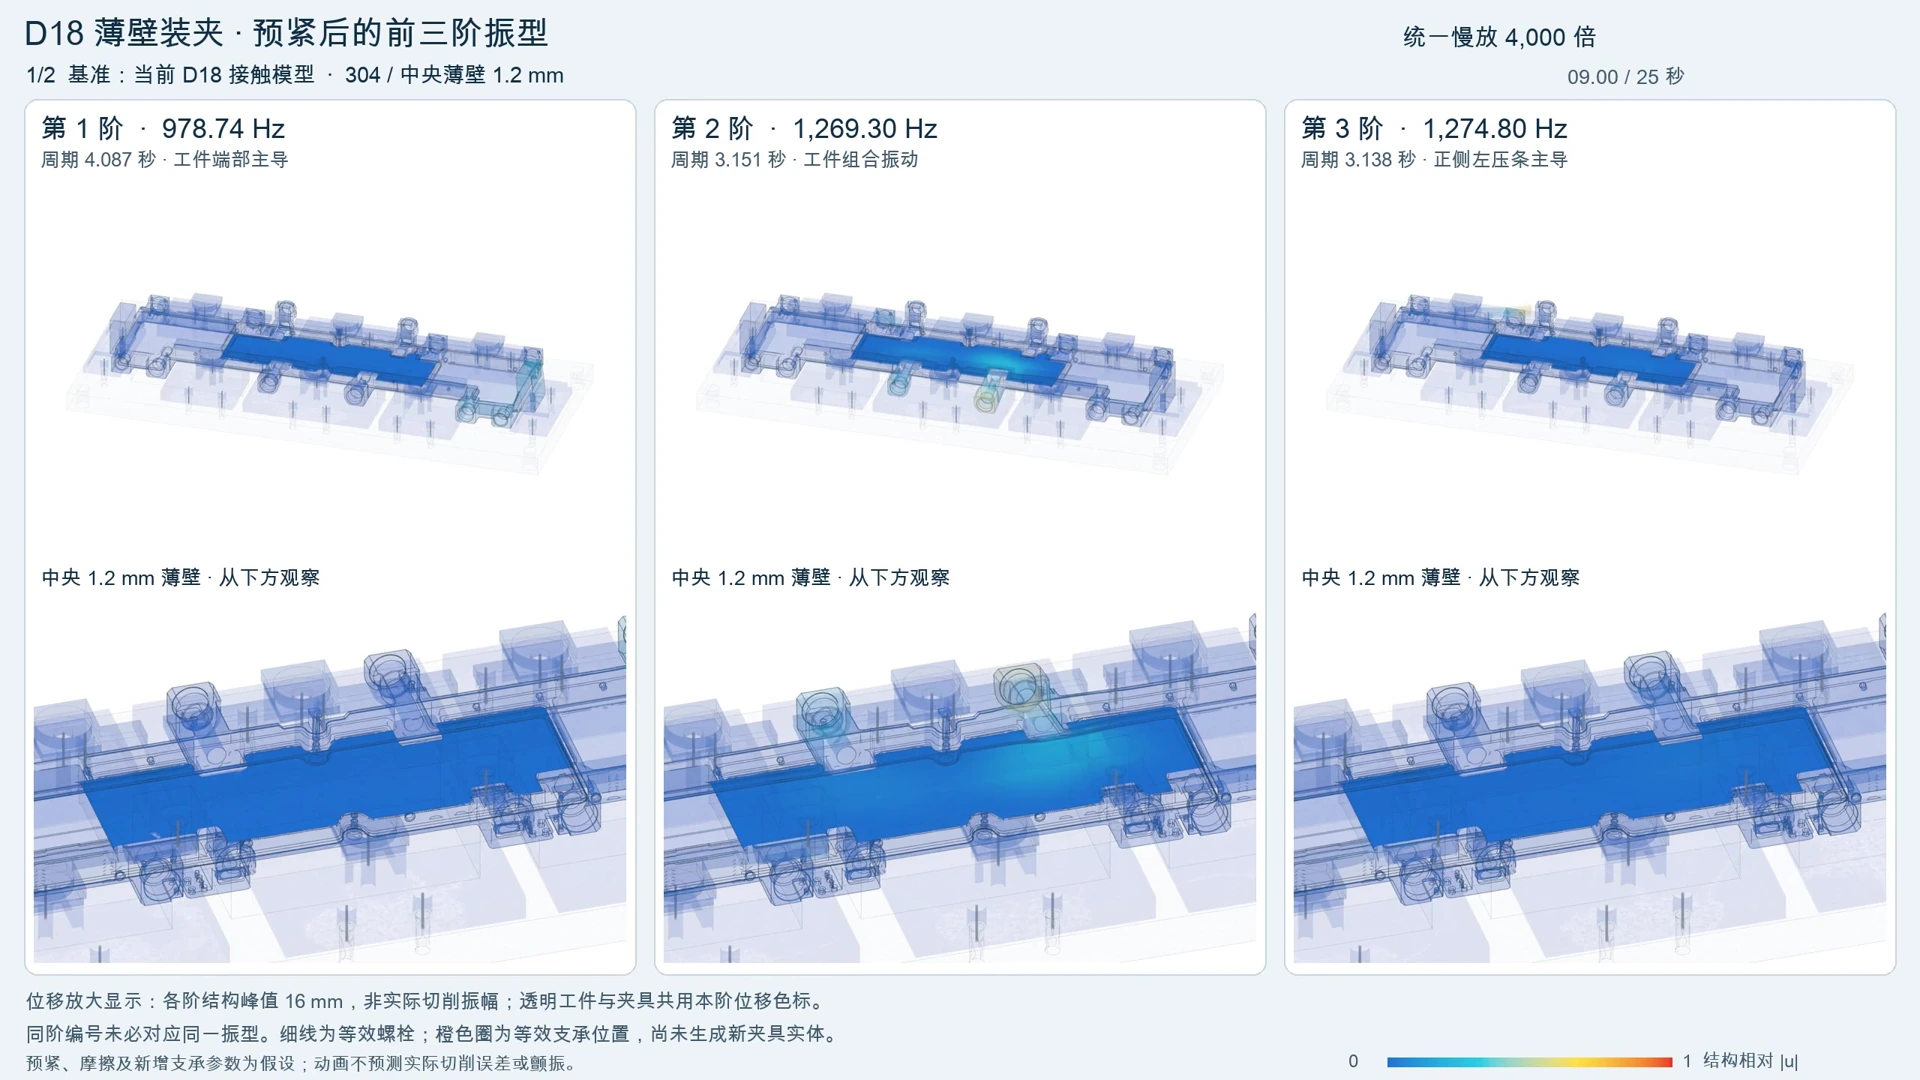
装夹边界,如何改变振型,D18 模态研究的研究图示

夹具与模态 · D18 模态研究 · 等效边界试验

装夹边界,如何改变振型

从 D18 基线到等效组合,观察振型、压条参与和薄壁局部运动。

查看工程分析与演示视频
01 / 工程问题与痛点
夹具压条与工件之间的接触边界刚度直接影响耦合振动形态,单一装夹假设难以反映不同支承组合下的刚度短板。
02 / 仿真与方案介入
对比 D18 基线模型与等效支承组合模型,在慢放与归一化位移视图下观察压条随动、边缘翘曲与薄壁腔体局部运动的耦合转换。

16 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围使用旧 D18 实体和等效支承元件;显示慢放 4000 倍、各阶峰值归一化到 16 mm。不能作为 D19C 或 D22 新实体的模态结果或切削精度承诺。

端部约束的对照试验,D18 模态研究的研究图示

夹具与模态 · D18 模态研究 · 单因素研究

端部约束的对照试验

基线与双端等效止挡两章,观察端部和压条主导振型如何变化。

查看工程分析与演示视频
01 / 工程问题与痛点
长条形冷板在进给方向承受切削分力时,若端部缺乏有效止挡,易激发沿长向的摆动或压条扭转主导模态。
02 / 仿真与方案介入
设置无止挡基线与双端有限刚度等效止挡两组单因素对照,量化评估端部限位对一阶/二阶主导振型切换的影响方向。

16 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围新增约束为有限刚度等效研究,不是已制造的夹具;频率提高与薄壁精度、持续接触须分别评价。慢放与放大沿用原片标注。

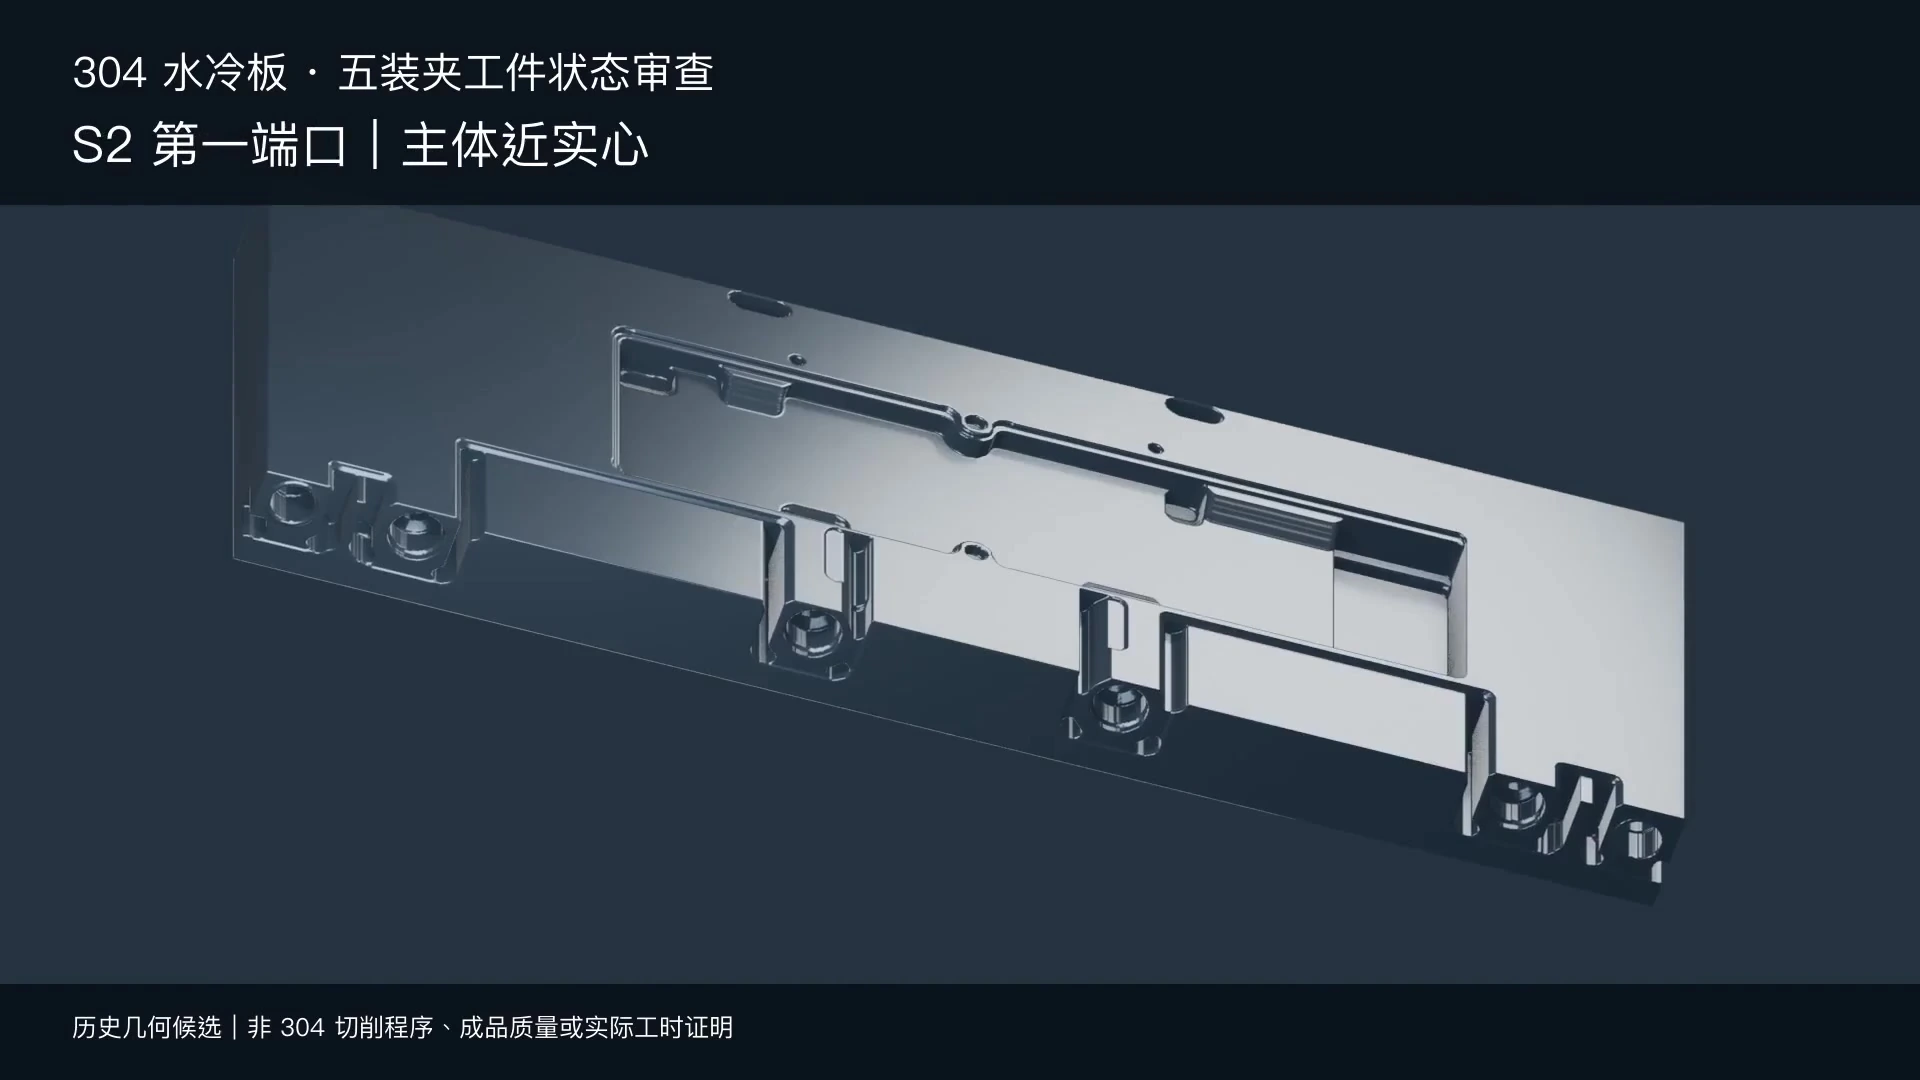
五次装夹,工件如何变化,304 工序研究的研究图示

加工工序 · 304 工序研究 · 304 工序审查

五次装夹,工件如何变化

从毛坯到端口与正面加工,用连续状态图观察工序之间保留的材料。

查看工程分析与演示视频
01 / 工程问题与痛点
304 不锈钢加工硬化倾向明显且内应力释放敏感,若粗精去料分配或装夹翻面顺序不当,易造成薄壁底板翘曲与基准丢失。
02 / 仿真与方案介入
将从毛坯到端口、背腔与正面精加工拆解为五次装夹连续工序状态,逐序审查余量分布、定位基准转换与夹持区域衔接。

12 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围截取 304 工序评审影片的状态段。几何来自历史候选,尚不是经批准的 304 切削程序、成品质量或实际工时证明。

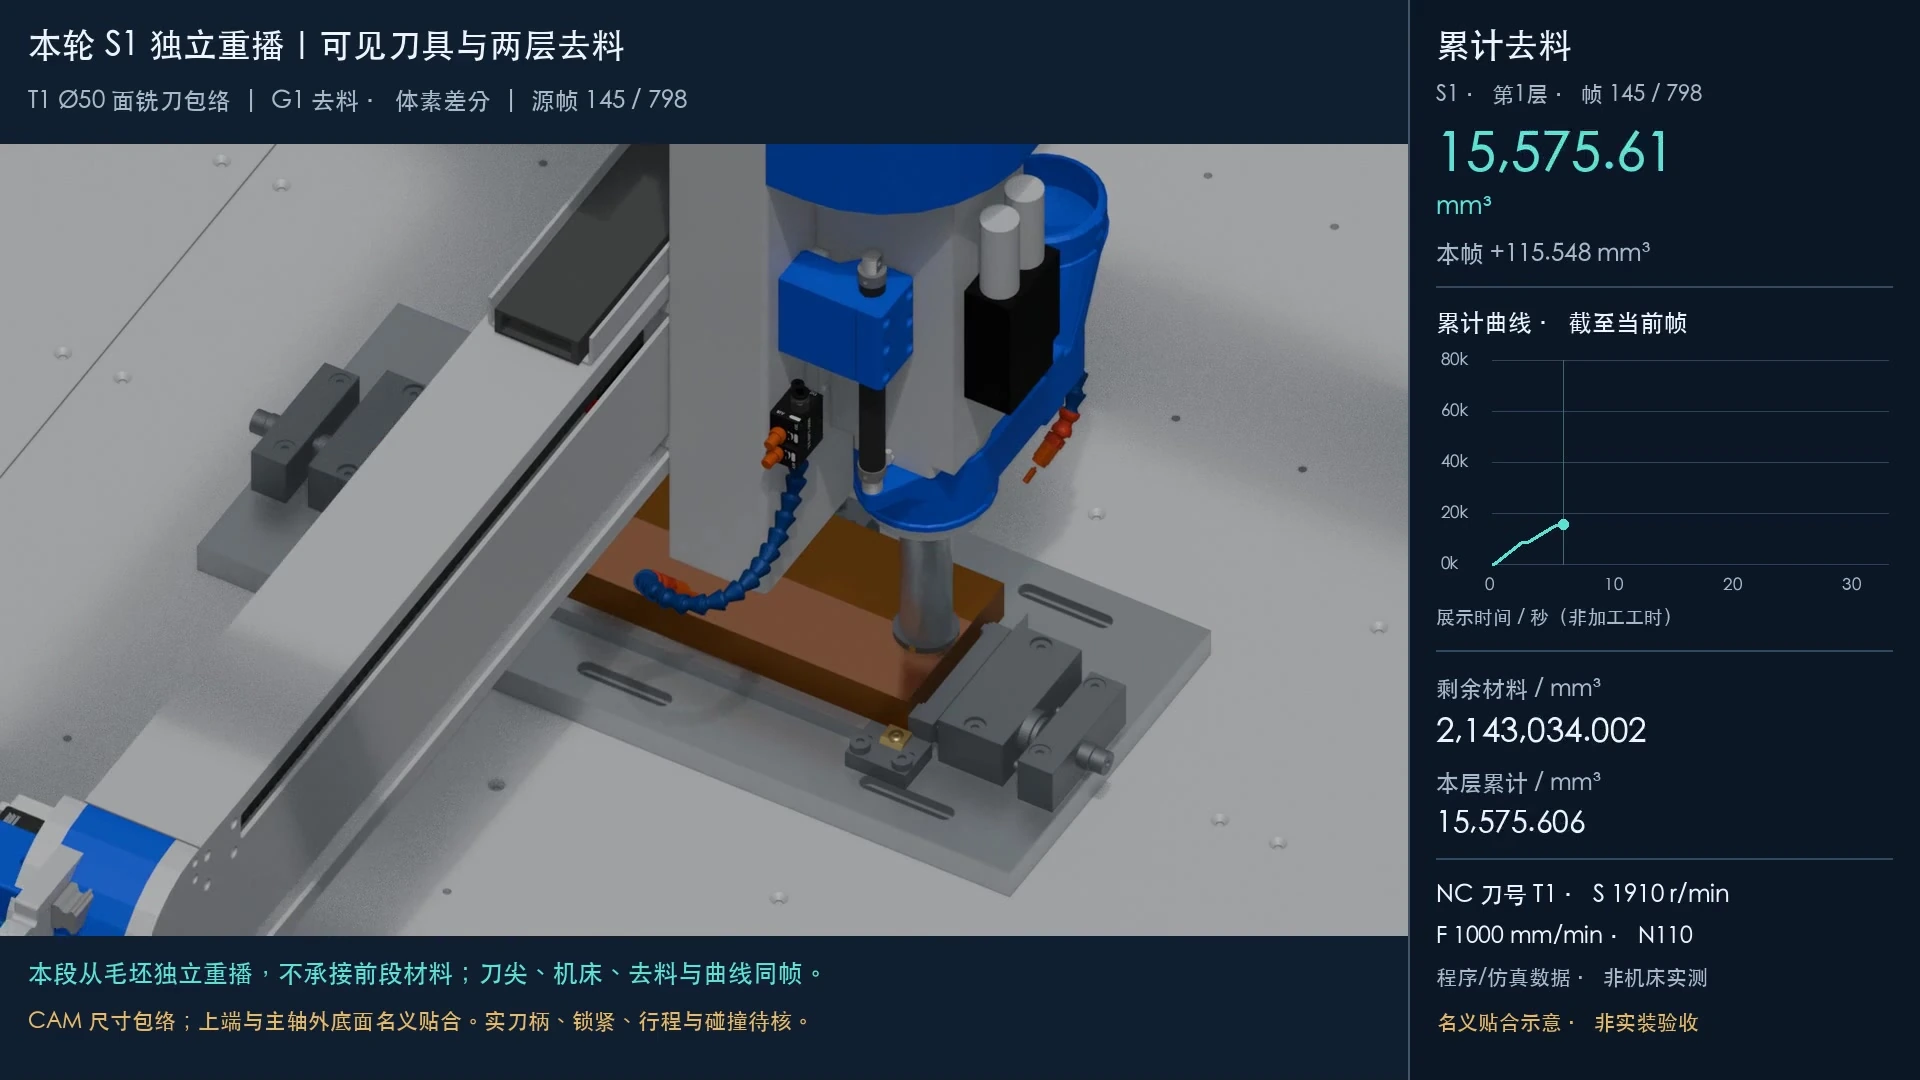
刀具运动与去料同步,历史铜材假设的研究图示

加工工序 · 历史铜材假设 · 历史加工演示

刀具运动与去料同步

保留原片的机床视图、刀具运动和累计去料曲线,观察同帧数据对应。

查看工程分析与演示视频
01 / 工程问题与痛点
微通道与深腔铣削刀路密集,需在投产前直观核对各工步刀具轨迹、切入切出位置及材料去除速率波动。
02 / 仿真与方案介入
同步联动三维机床加工视图、刀具路径包络与同帧累计去料体积曲线,识别去料突变工步并为后续 304 不锈钢参数重算提供基线参考。

16 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围旧紫铜假设下的独立重播;当前项目已改为 304 不锈钢。旧 NC、进给、材质和装夹数据不能用于当前生产;未完成实刀柄与全路径验收。

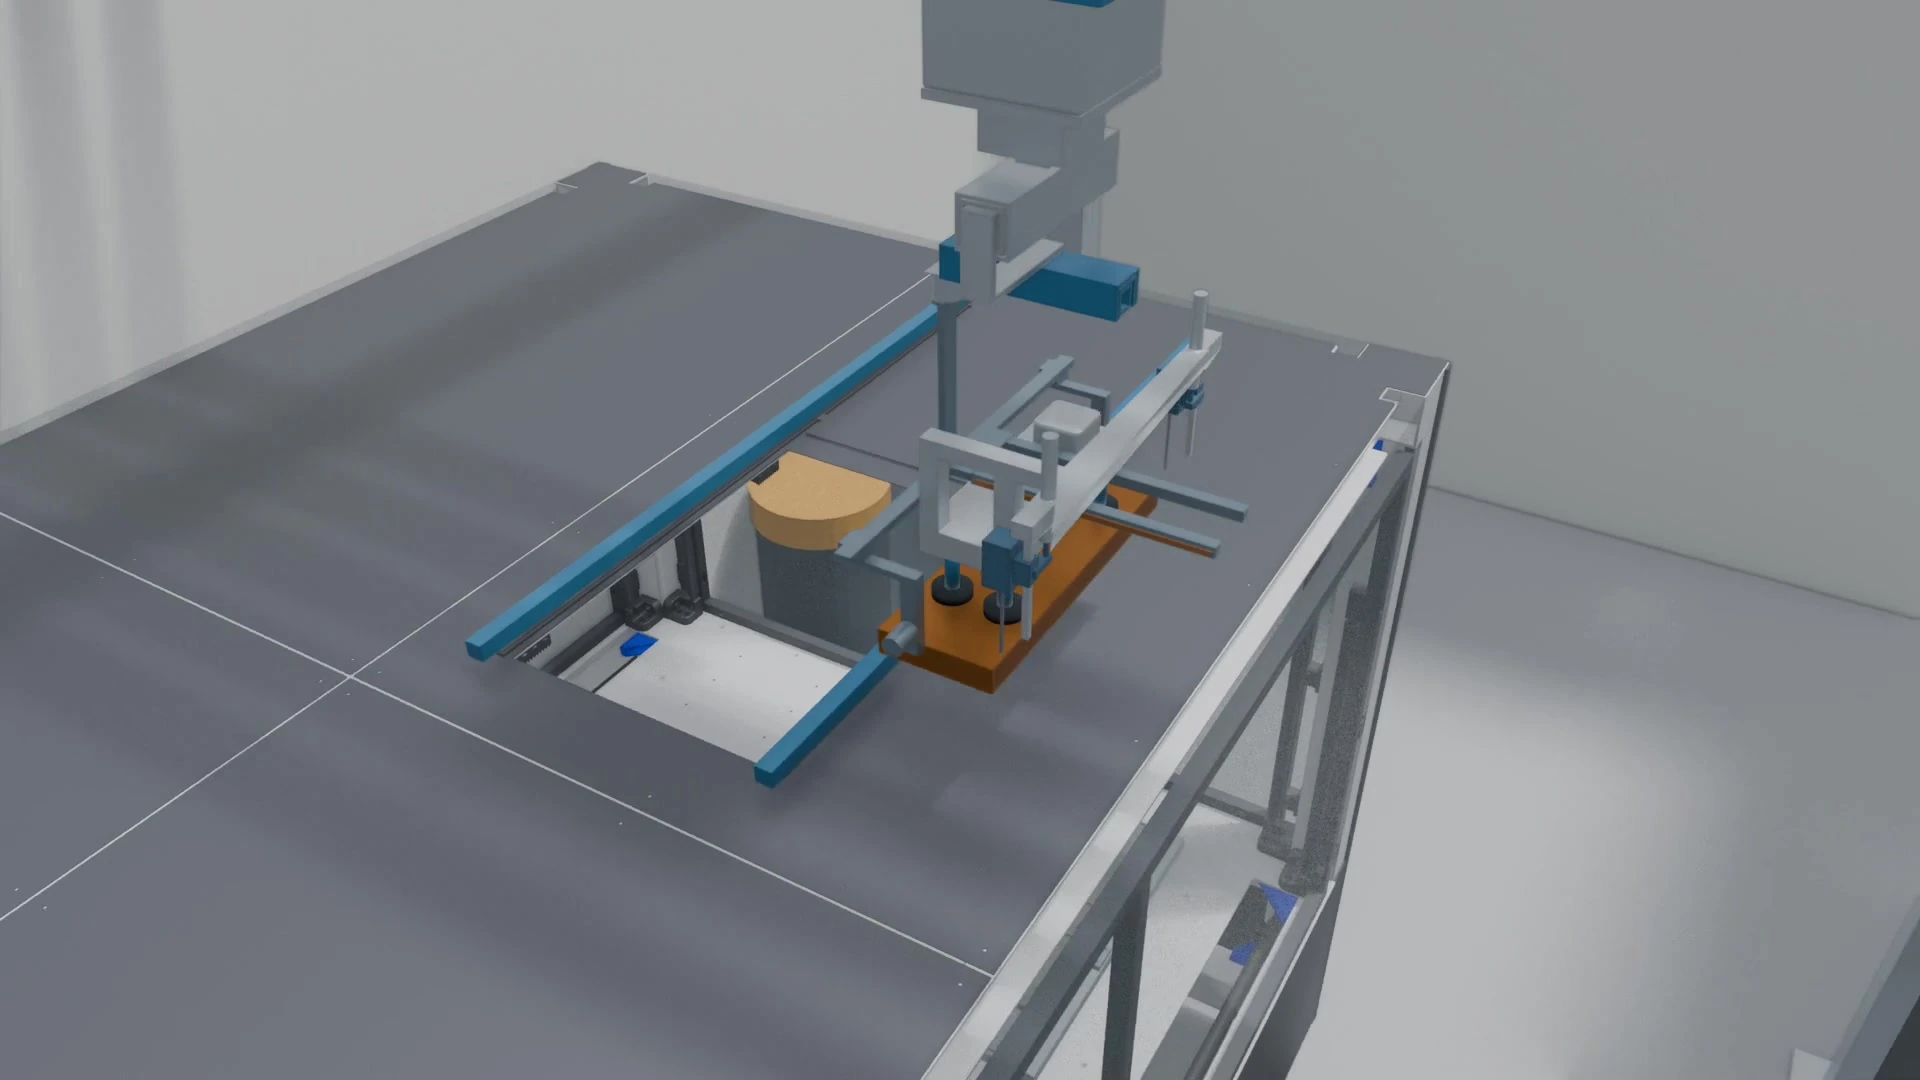
冷板毛坯的上料过程,历史铜材假设的研究图示

加工工序 · 历史铜材假设 · 历史动作演示

冷板毛坯的上料过程

从已有原生动画中选取搬运与上料片段,展示加工场景和设备空间。

查看工程分析与演示视频
01 / 工程问题与痛点
自动化或多工位生产导入前,需评估机床工作台行程、夹具敞开空间与毛坯抓取上料的动作可达性。
02 / 仿真与方案介入
通过三维设备空间与毛坯搬运落位仿真动画,提前审视上料姿态、工作台周边间隙及工装排布合理性。

12 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围毛坯去料过程示意动画,用于说明工序顺序,不代表实际生产节拍。

三种焊接顺序,同屏比较,工艺路径演示的研究图示

焊接研究 · 工艺路径演示 · 工艺顺序演示

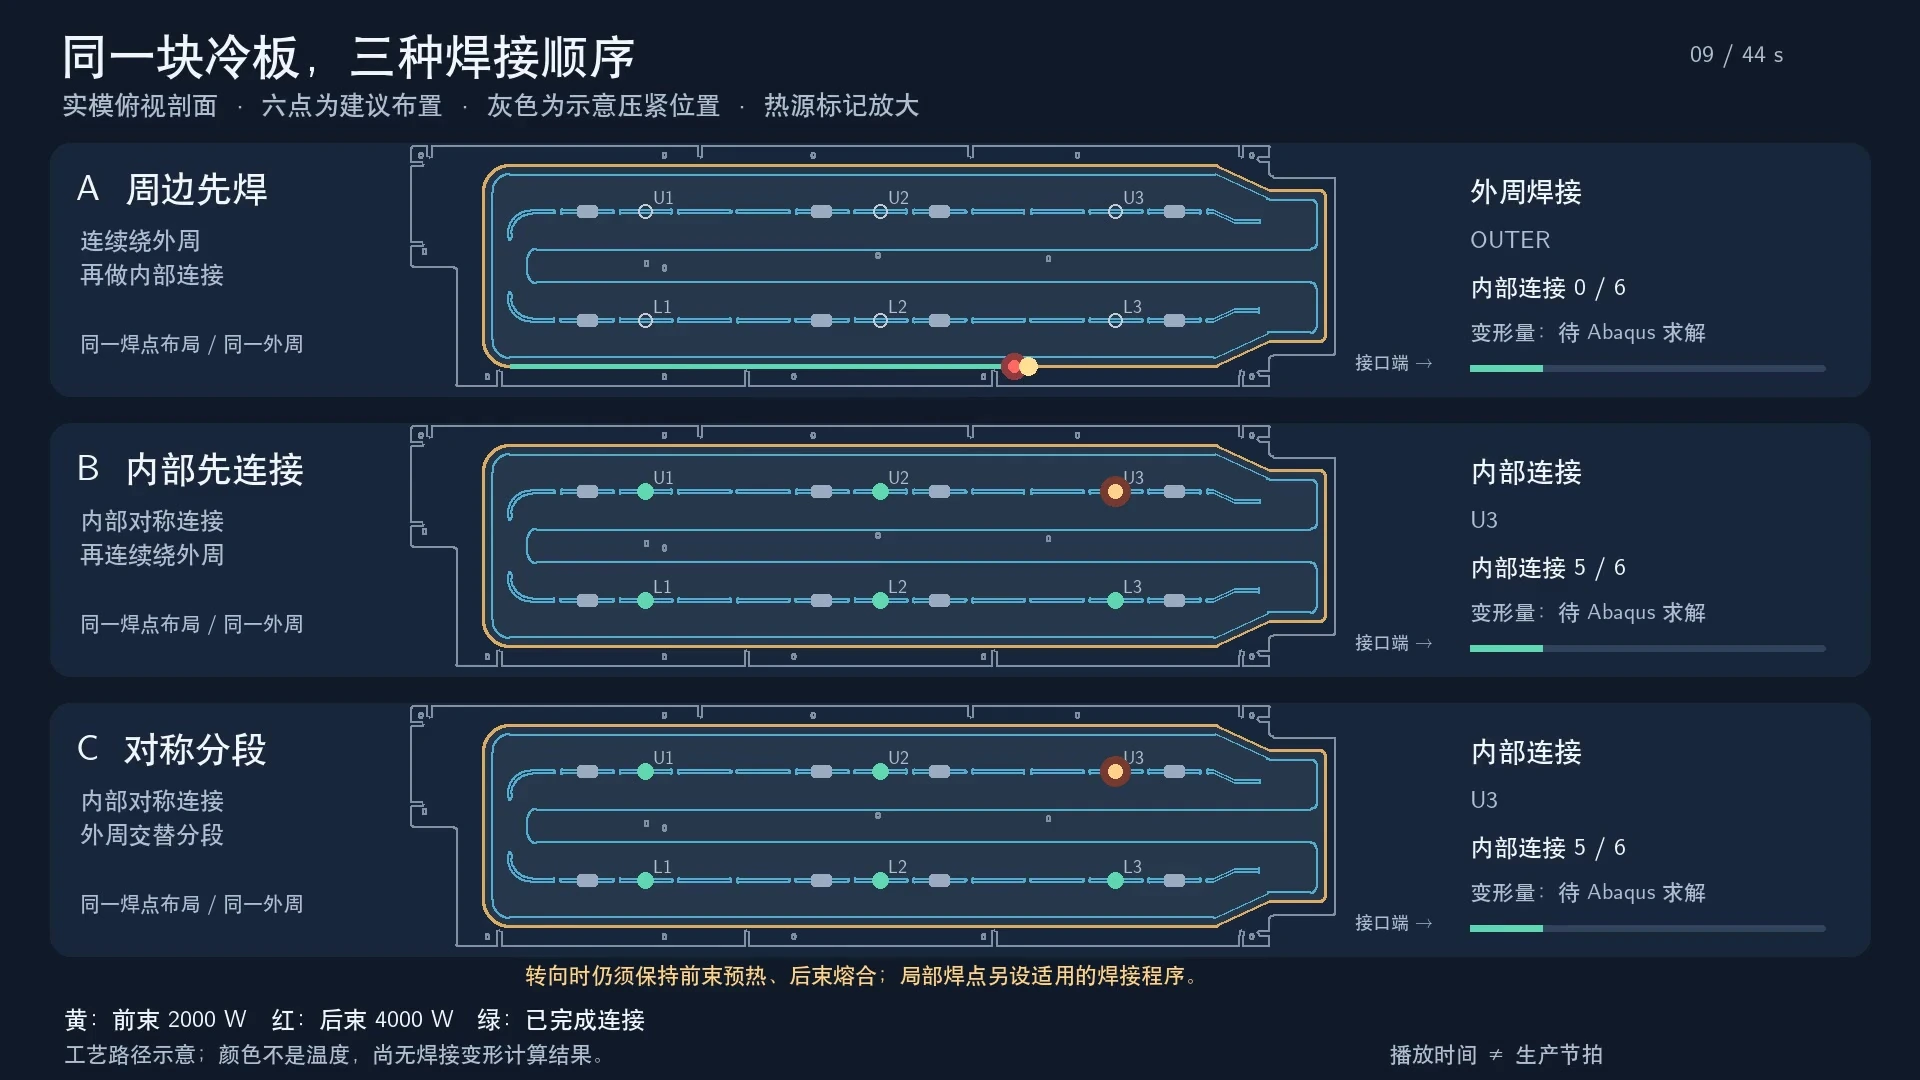
三种焊接顺序,同屏比较

外周先焊、内部先连接、外周对侧交替分段;以真实 CAD 轮廓展示路径。

查看工程分析与演示视频
01 / 工程问题与痛点
冷板盖板封焊焊缝长且包含内部隔筋连接,连续单向施焊易引起热输入集中、角变形累积与密封边翘曲。
02 / 仿真与方案介入
基于真实 CAD 焊缝轮廓,同屏对比“外周先焊”、“内部隔筋先焊”与“外周对侧交替分段焊”三种路径策略,指导热-力耦合分析与焊接试验排序。

16 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围黄色、红色为热源位置,绿色为已完成连接,均不代表温度;演示秒数不是生产节拍。

透过盖板,观察隔筋温度,局部接头诊断的研究图示

焊接研究 · 局部接头诊断 · 实际求解诊断

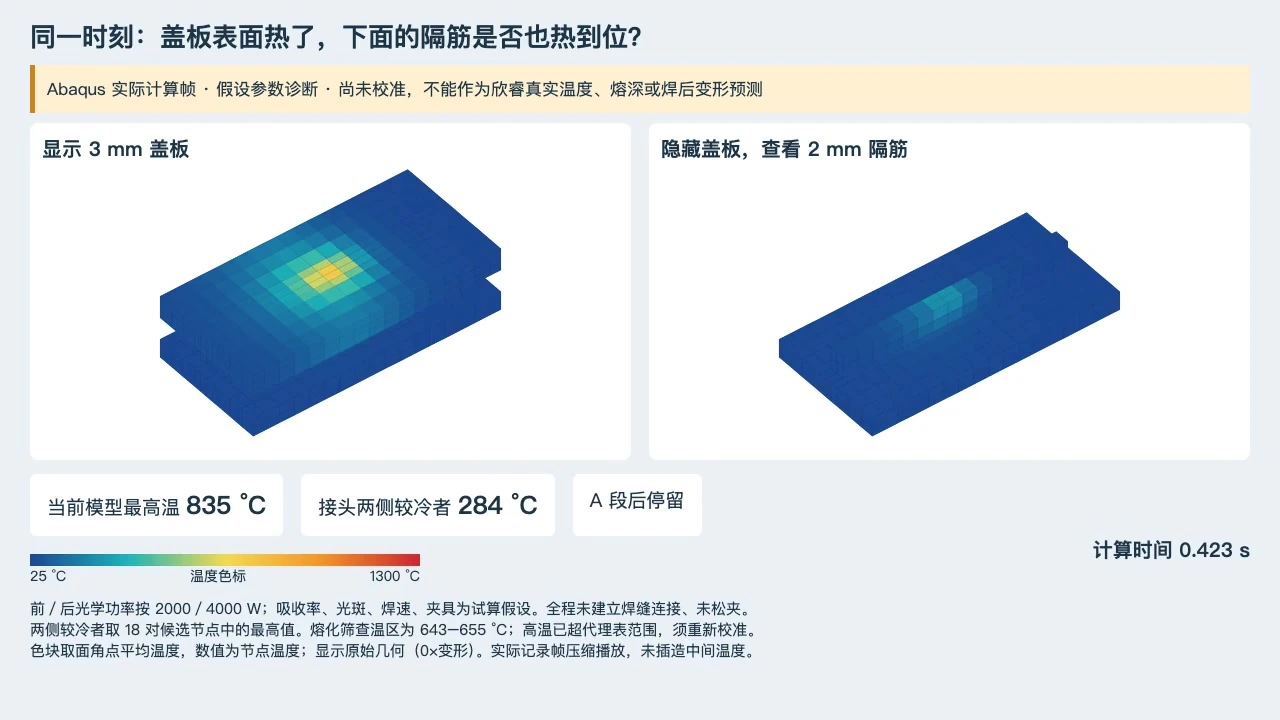
透过盖板,观察隔筋温度

同一实际求解时刻,有盖板与隐藏盖板并排,观察局部接头的温度变化。

查看工程分析与演示视频
01 / 工程问题与痛点
内部隔筋穿透焊处于盲焊状态,外观无法直接判断盖板与隔筋贴合界面的热传导范围及熔池穿透深度。
02 / 仿真与方案介入
对局部接头截面执行瞬态热求解,采用“有盖板 vs 隐藏盖板”并排同帧视图,直接观察热源扫掠时隔筋顶部的温度分布与未熔合风险。

16 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围真实局部截面、0×变形显示;材料、热源和夹具仍有开发假设。隔筋熔合条件尚未满足,不能用该片证明焊透、密封或焊后变形合格。

热时松夹与冷后松夹,AL3003 参考试片的研究图示

焊接研究 · AL3003 参考试片 · 参考试片诊断

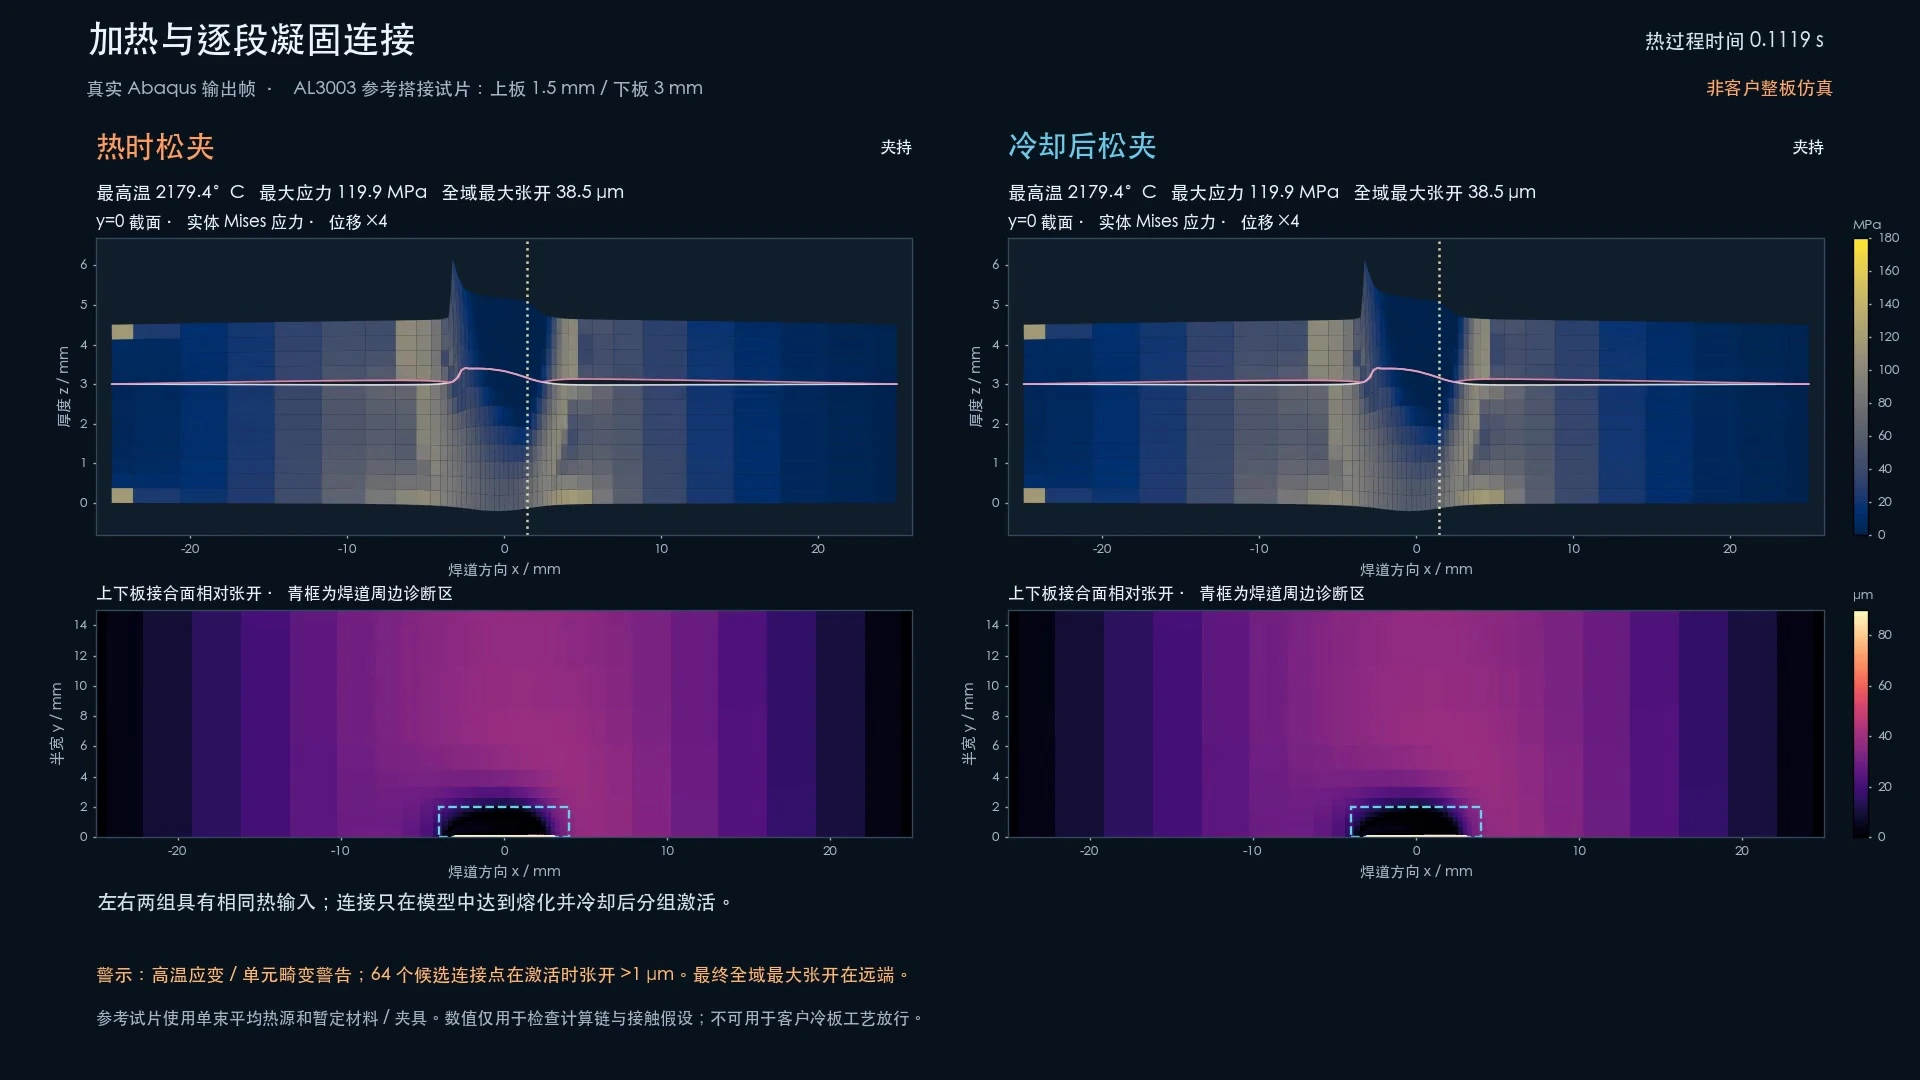
热时松夹与冷后松夹

同一参考试片左右对照,观察应力与界面相对位移随冷却和松夹改变。

查看工程分析与演示视频
01 / 工程问题与痛点
焊接工装卸载过早(热态松夹)易导致残余热应力释放引发大幅回弹,而保压冷却至室温再松夹则影响工装周转节拍。
02 / 仿真与方案介入
以 AL3003 搭接参考试片建立热—结构耦合对照算例,左右并排比较“焊后热态即刻松夹”与“完全冷却后松夹”的等效应力演化及界面相对错动。

16 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围AL3003 参考搭接试片,并非客户整板;变形放大 4 倍、冷却时间压缩。高温材料和连接未标定,原求解含警告,不能据此选择生产工艺。

激光加热的温度试算,AL3003 参考试片的研究图示

焊接研究 · AL3003 参考试片 · 参考案例复现

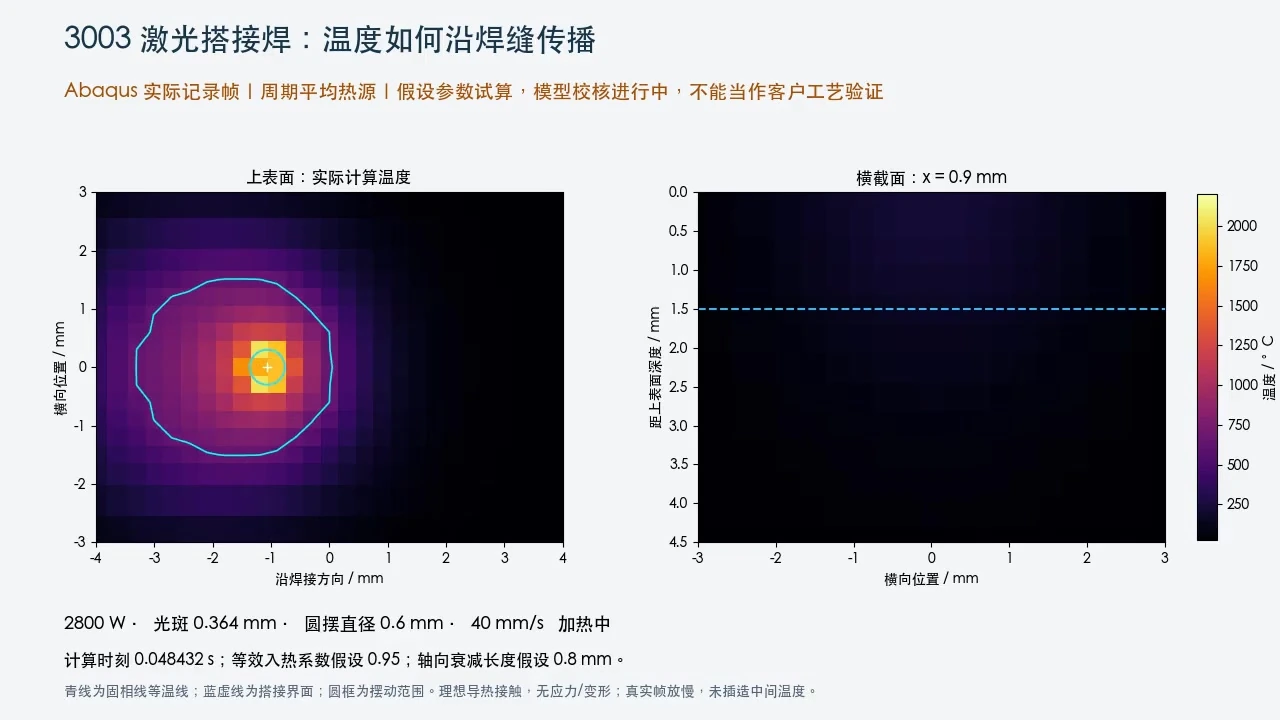
激光加热的温度试算

公开参考案例参数下的实际加热—冷却温度场,用于热源研究与参数筛选。

查看工程分析与演示视频
01 / 工程问题与痛点
移动激光热源具有极高的能量密度与陡峭温度梯度,在开展整板仿真前需先标定热源模型与网格时间步长的收敛表现。
02 / 仿真与方案介入
复现公开参考参数下的激光移动加热—冷却全过程温度场,检验热影响区(HAZ)宽度与冷却速率计算流程,作为车间焊接打样前的热源筛查工具。

12 秒 · 无声 · 保留原片研究标注

03 / 研究条件与验证范围采用 AL3003 参考试片及开发参数;不是客户整板、供应商实测或已经校准的焊接工艺。

从一份需求,开始合作。

产品与项目需求由销售公司统一对接。

联系我们