工程分析,连接设计与制造。
从车间精密成形、焊接与车铣装备,到气密检漏、三坐标测量与前置 CAE 协同,围绕良率与交付组织工程工作。
本页聚焦车间制造装备、液冷与管路专项工序及检测实验室硬实力;冷板流道与夹具模态等深度仿真研究请查阅独立研发页。
把工程要求,
落实到每一道工序。
涵盖管路成形、自动化焊接与钎焊、多轴激光与数控车铣、导轨型材加工及阳极氧化。
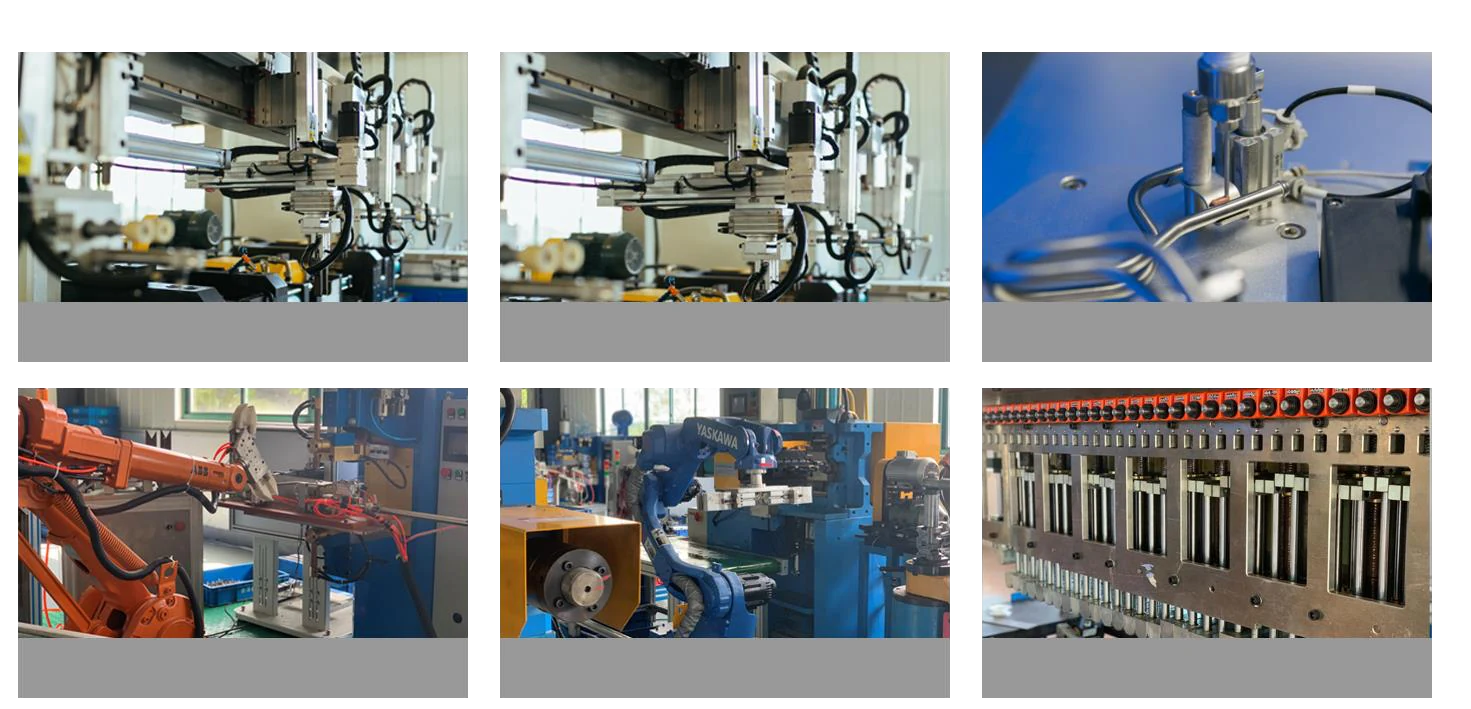
成形与管路加工
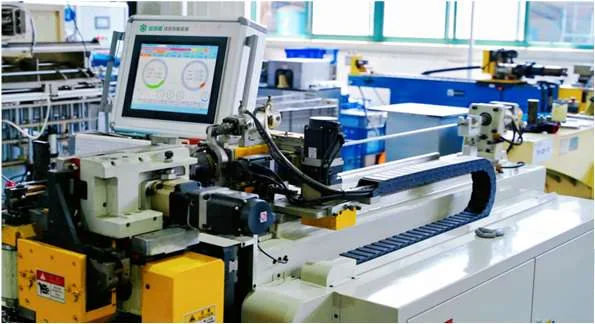
配备镦头、推弯、折弯、水管生产线与冲压设备,支撑不锈钢、紫铜与铝管的多弯折空间成形及管端精密扩缩口。
- 多工位镦头
- 推弯与折弯
- 水管生产线
- 冲压
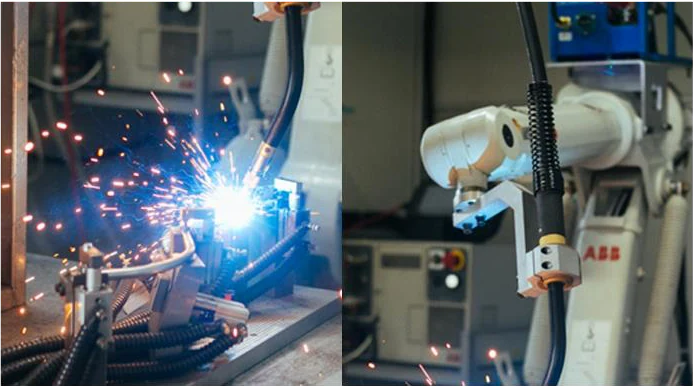
焊接与钎焊
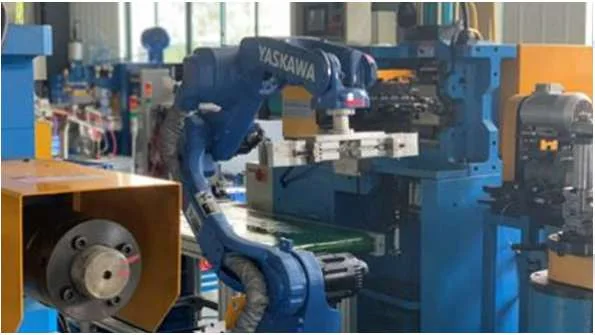
机器人氩弧焊与钎焊炉构成核心连接工序,配合定制工装治具控制长件热变形与焊缝内壁成型。
- 机器人氩弧焊
- 钎焊炉
- 自动推弯焊接线
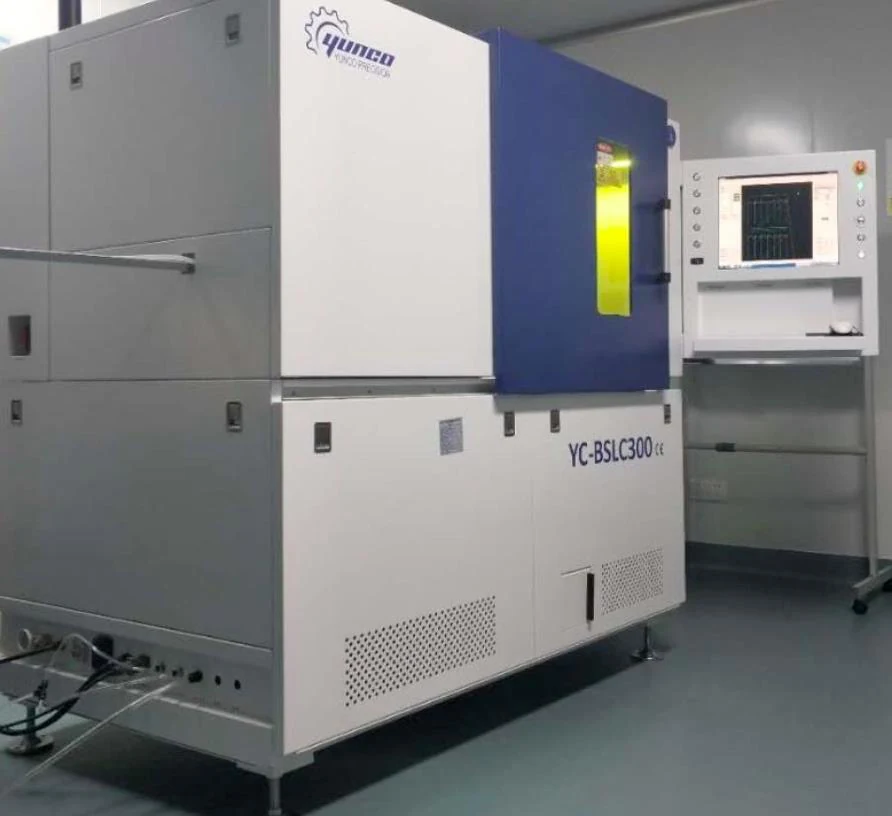
激光与车铣加工
配备精密薄壁管多轴激光加工系统与 CNC 加工设备,支持分配歧管开孔、冷板腔体铣削与高铁滑筒体车铣,具体工序在技术评审中确认。
- 薄壁管激光加工
- CNC 加工
- 数控车铣产品
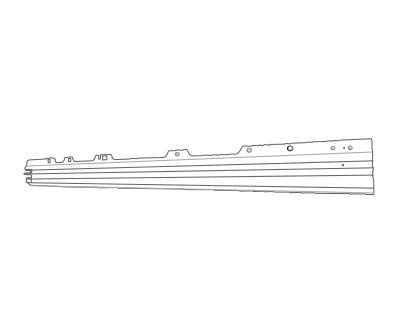
导轨与型材加工
运生电气具备天窗导轨的 CNC 加工、自动折弯、小半径成形、冲压与阳极氧化等工序,形成型材深加工闭环。
- CNC 加工
- 导轨折弯与成形
- 冲压
- 阳极氧化
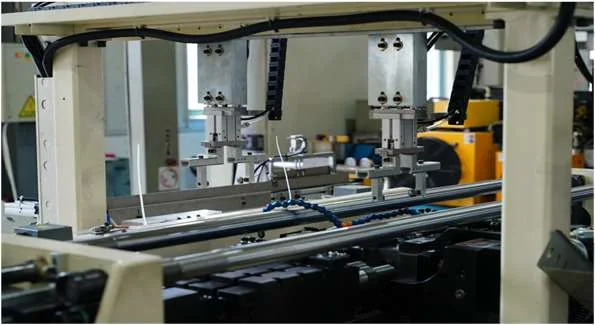
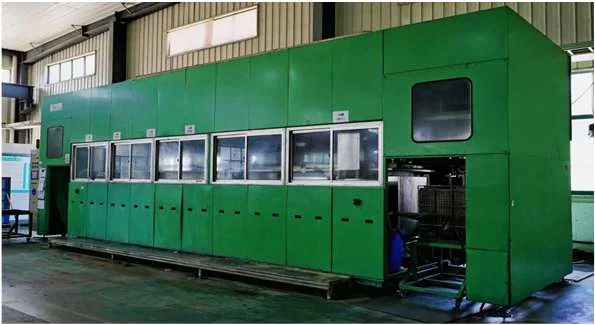
核心产线与专机工位实景。
涵盖自动化产线、机器人铣削打磨、CNC 车间、双头管端成形、全自动成弯、超声波清洗与阳极氧化产线。
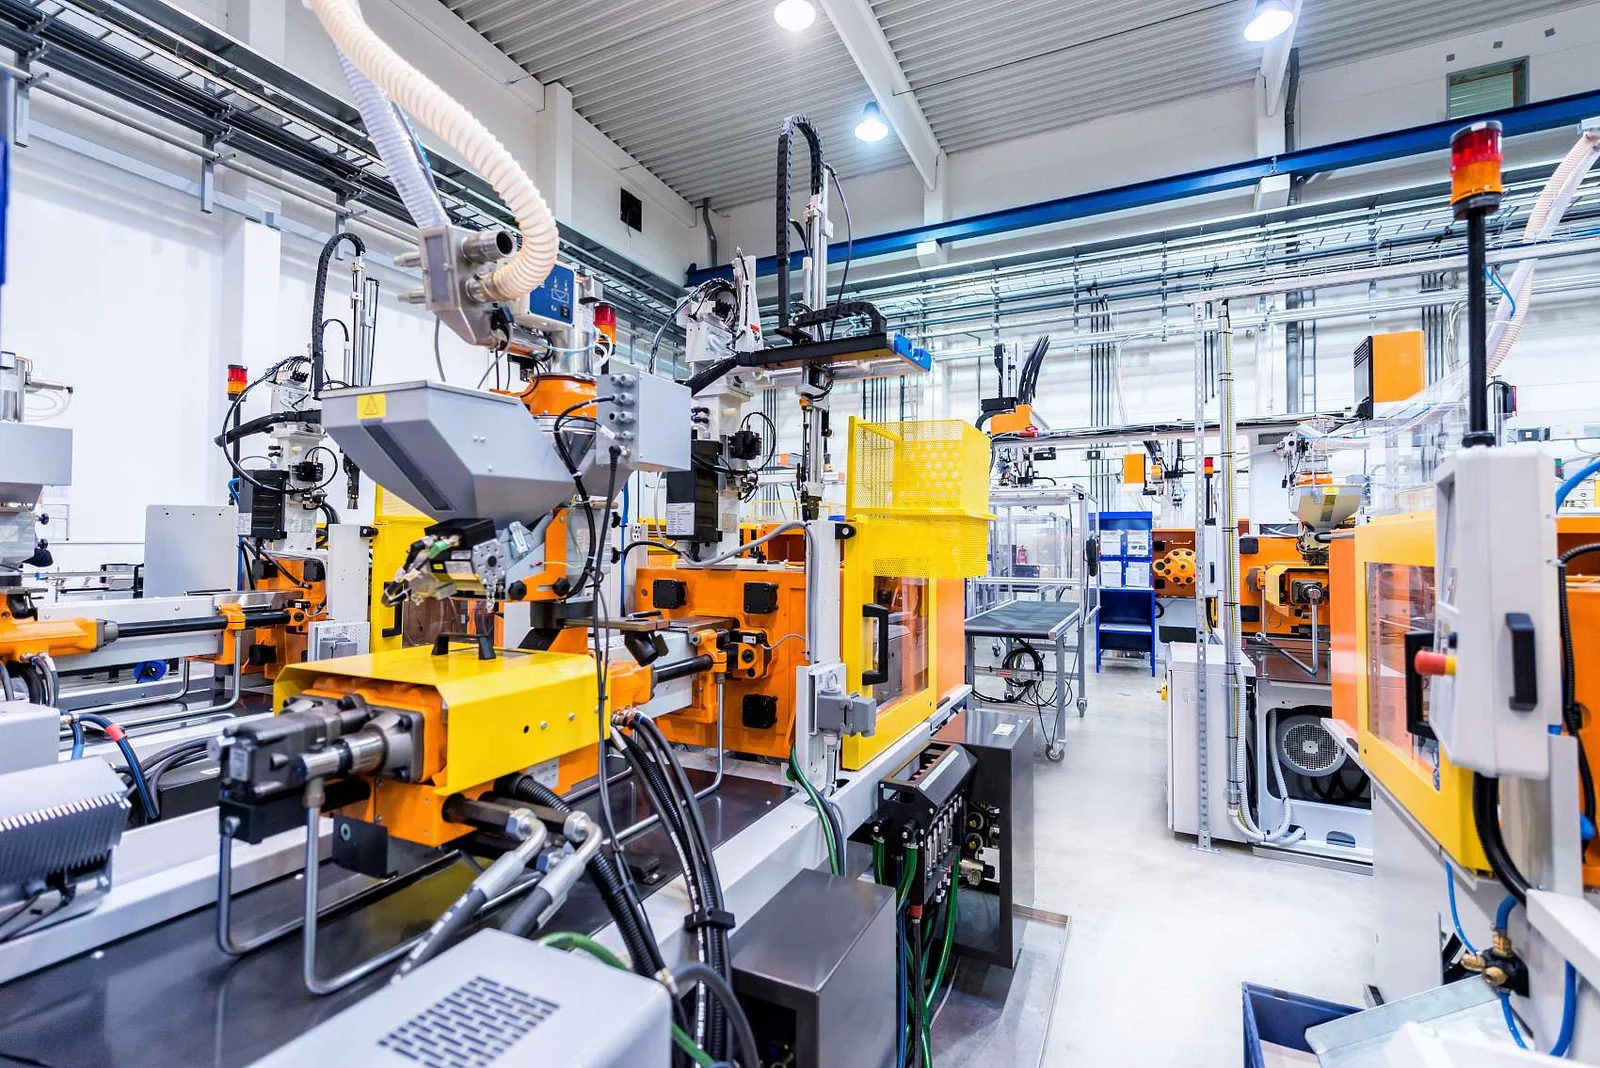
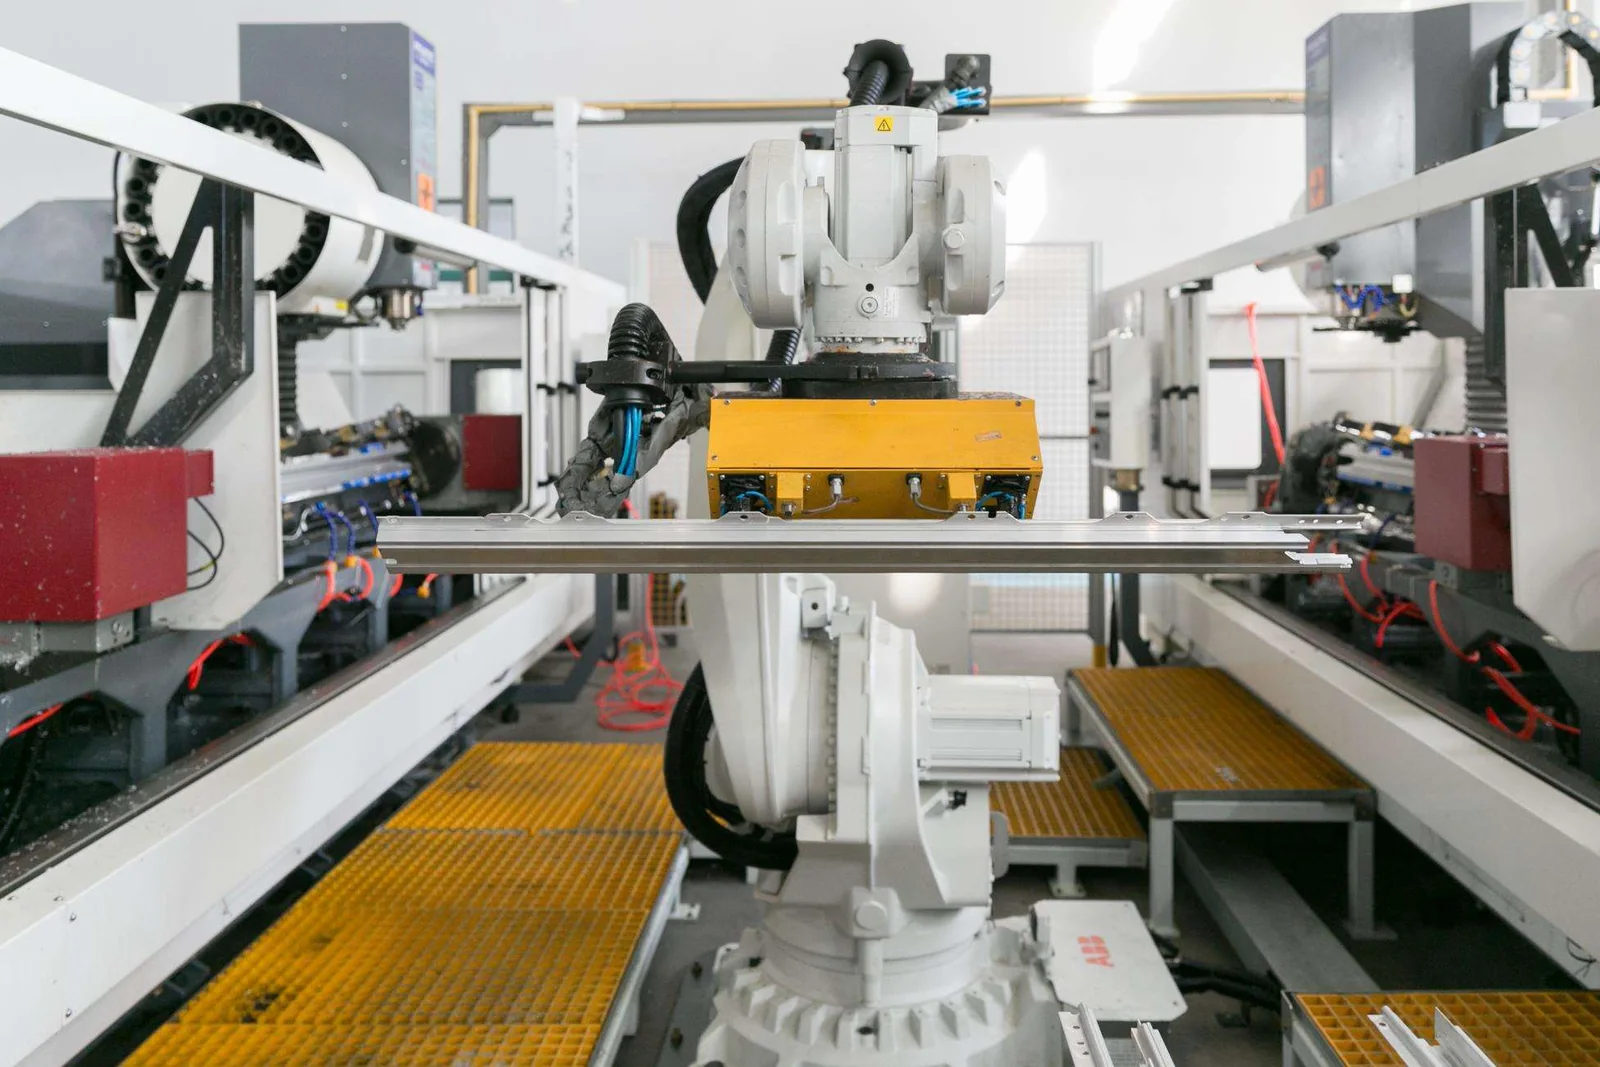
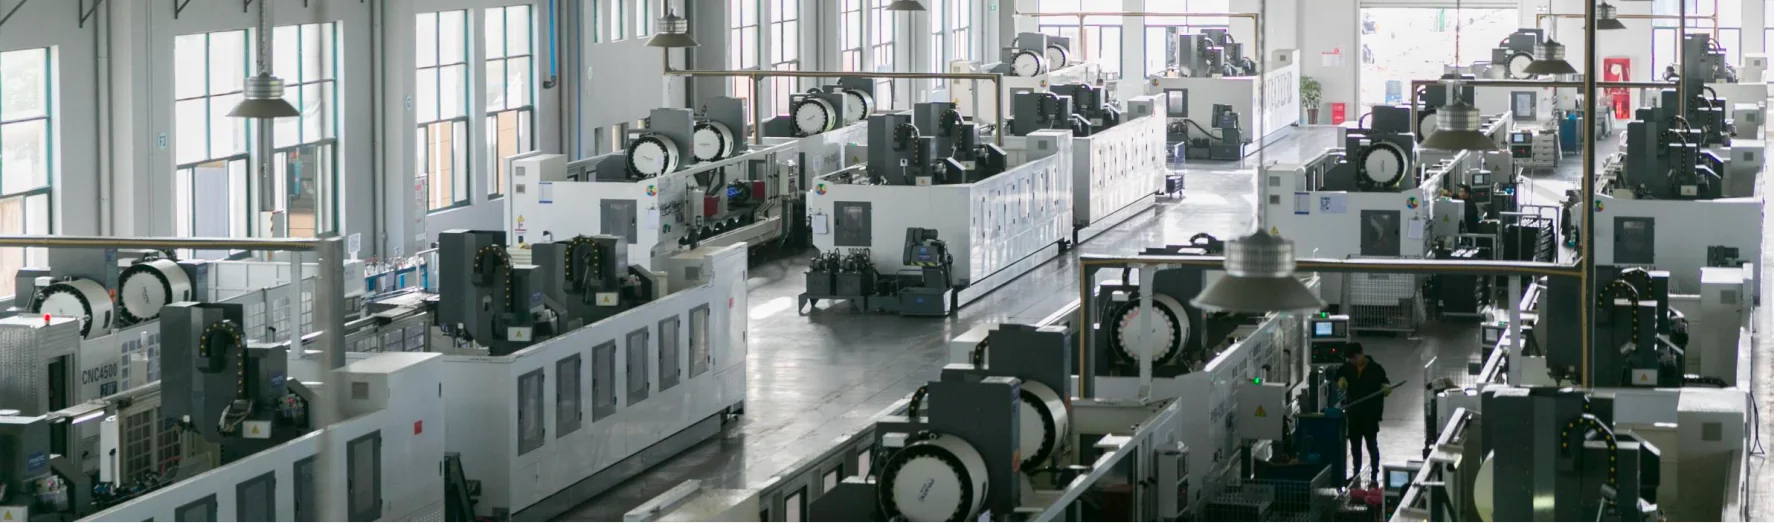
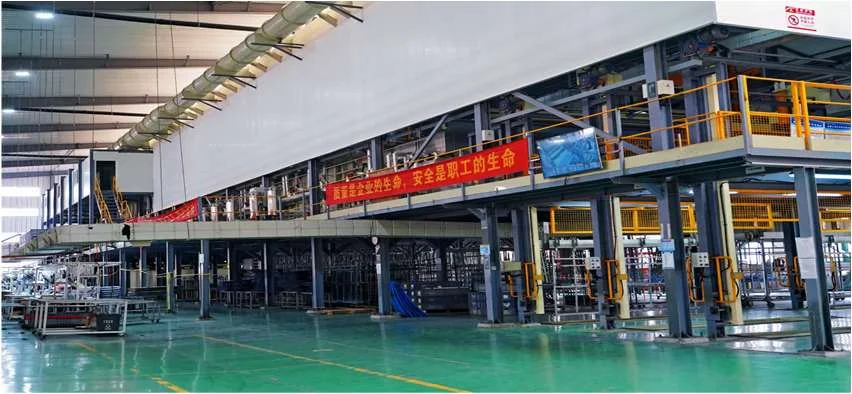
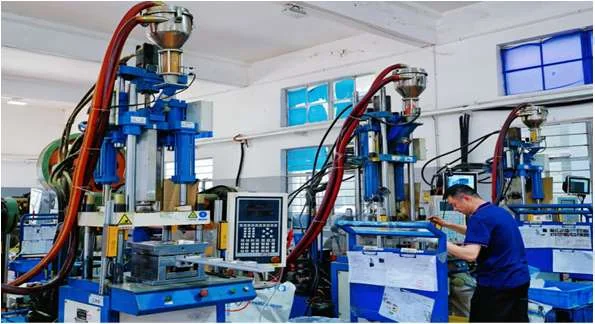
具体项目的工序路线与设备配置,在技术评审中确认。
从流动与传热,
到装夹与工序。
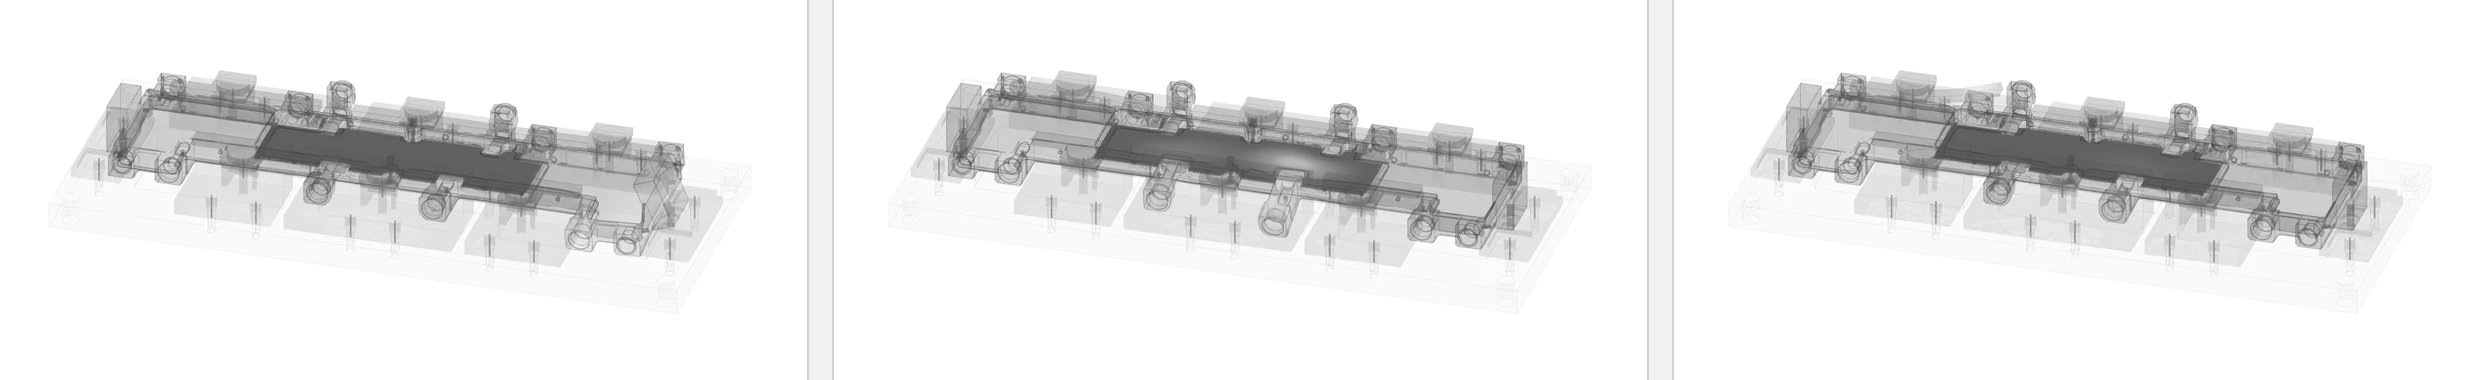
围绕冷板研发,研究流动传热、夹紧支承、加工顺序与焊接过程,让车间工装设计与工艺参数建立在明确的条件之上。
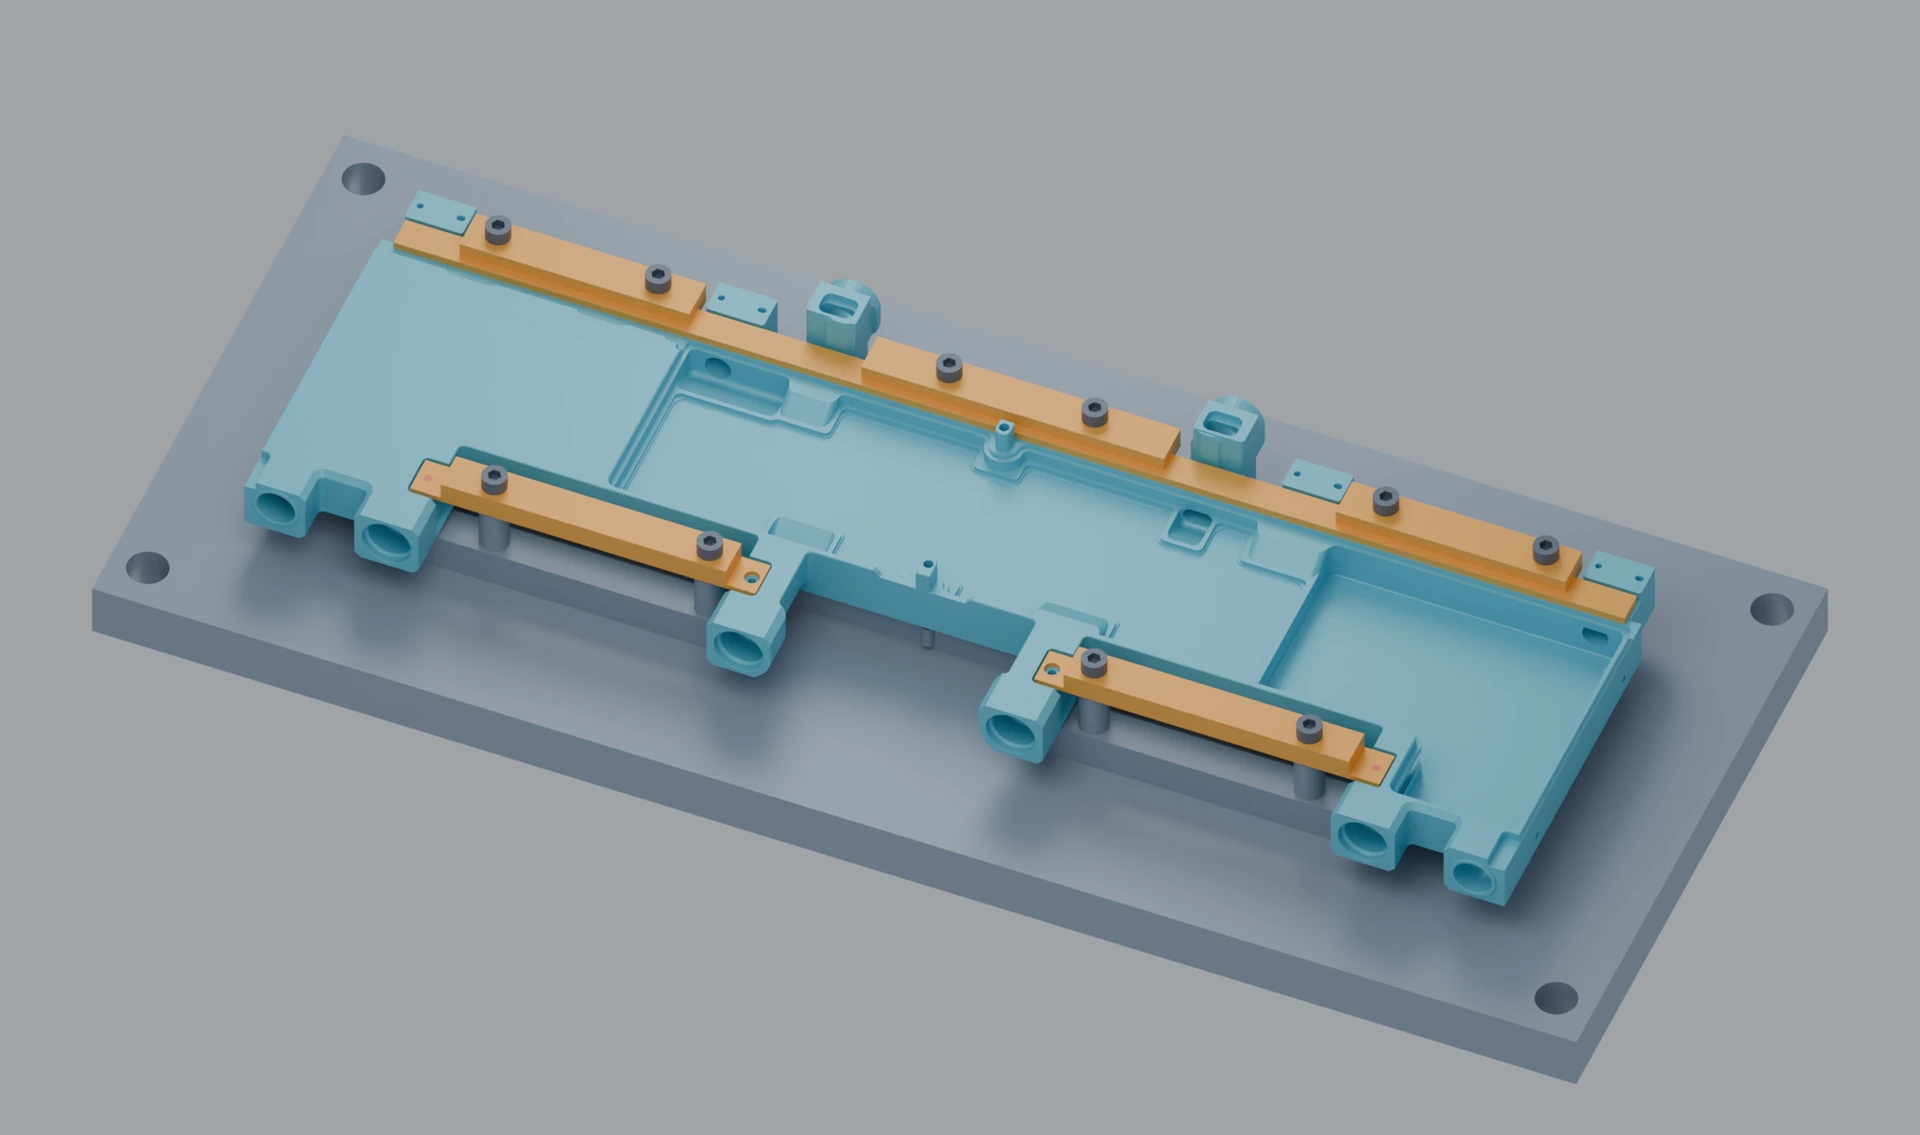
流动与传热研究
沿冷板计算流道观察分流、压差与温度分布,比较流量、热区和接触导热等假设。
Δp = Σ (λ · L / Dh + ζi) · 0.5ρv2 | Rth = (Tmax - Tin) / QD_h 水力直径 · ζ_i 歧管/弯头局部损失系数 · R_th 冷板稳态热阻判据:核验各支路压降平衡、局部回流区与 H1–H3 热源面温升边界。夹具与模态研究
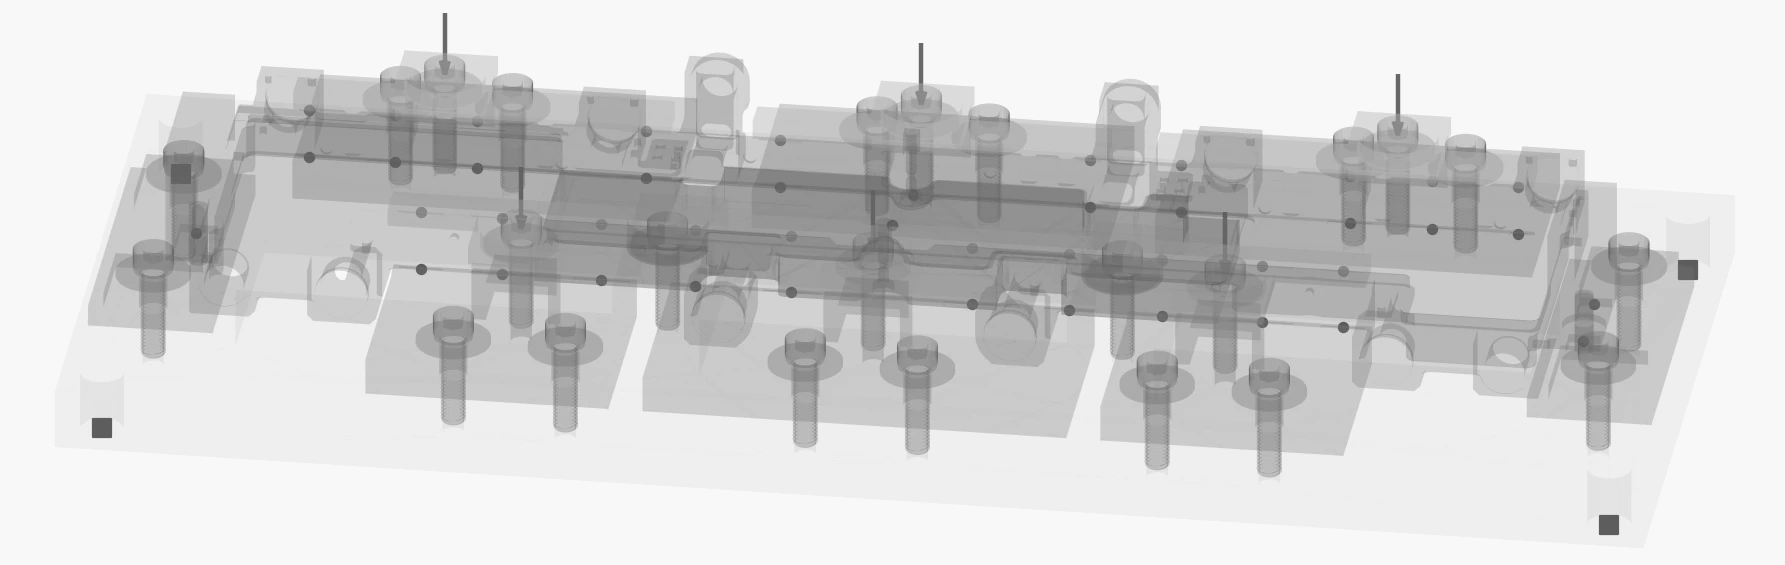
从装配、预紧、接触与支承出发,研究夹具与工件的耦合振型,并核对方案版本。
det(Keff(Fp) - ωn2M) = 0 | fn = ωn / 2πK_eff(F_p) 含压条预紧接触切向刚度矩阵 · M 工件-夹具耦合质量矩阵判据:识别悬空底板低阶局部振型,优化压紧点位与支撑刚度排布。加工工序评审
通过工件状态、装夹与去料演示,检查加工顺序和几何变化,保留材料与版本条件。
Kstage · Δu = ΔFclamp + ΔFcut(σr)Δu 卸夹后几何回弹位移 · σ_r 坯料残余应力 · ΔF_clamp 工序装夹力包络判据:评估五工位去料顺序对密封面平面度与薄壁回弹变形的影响。焊接过程研究
查看焊接路径、局部温度与参考试片松夹对照,为后续参数研究和试验提供线索。
q = ηUI / v | εth = α · ΔT(x, t)ηUI/v 焊缝线能量热输入 · α 材料热膨胀系数 · ε_th 局部热应变梯度判据:对比不同走枪路径与工装拘束下的温度场及松夹残余变形。
从尺寸,到密封与清洁度。
围绕尺寸、材料、密封与内腔清洁,按确认图纸与项目规范确定检验方案。
尺寸与几何
三坐标(CMM)空间测量、二维投影、AI 视觉影像检测与专用检具复核
表面与材料
表面粗糙度测量、HV 维氏硬度检测与氧化膜厚核验
密封与耐压
双工位氦气检漏与 COSMO 气密检漏;压力衰减、耐压及爆破验证范围按项目规范确认
清洁与环境
多槽超声波清洗与内腔清洁;颗粒分析、盐雾及台架验证项目按技术要求确认
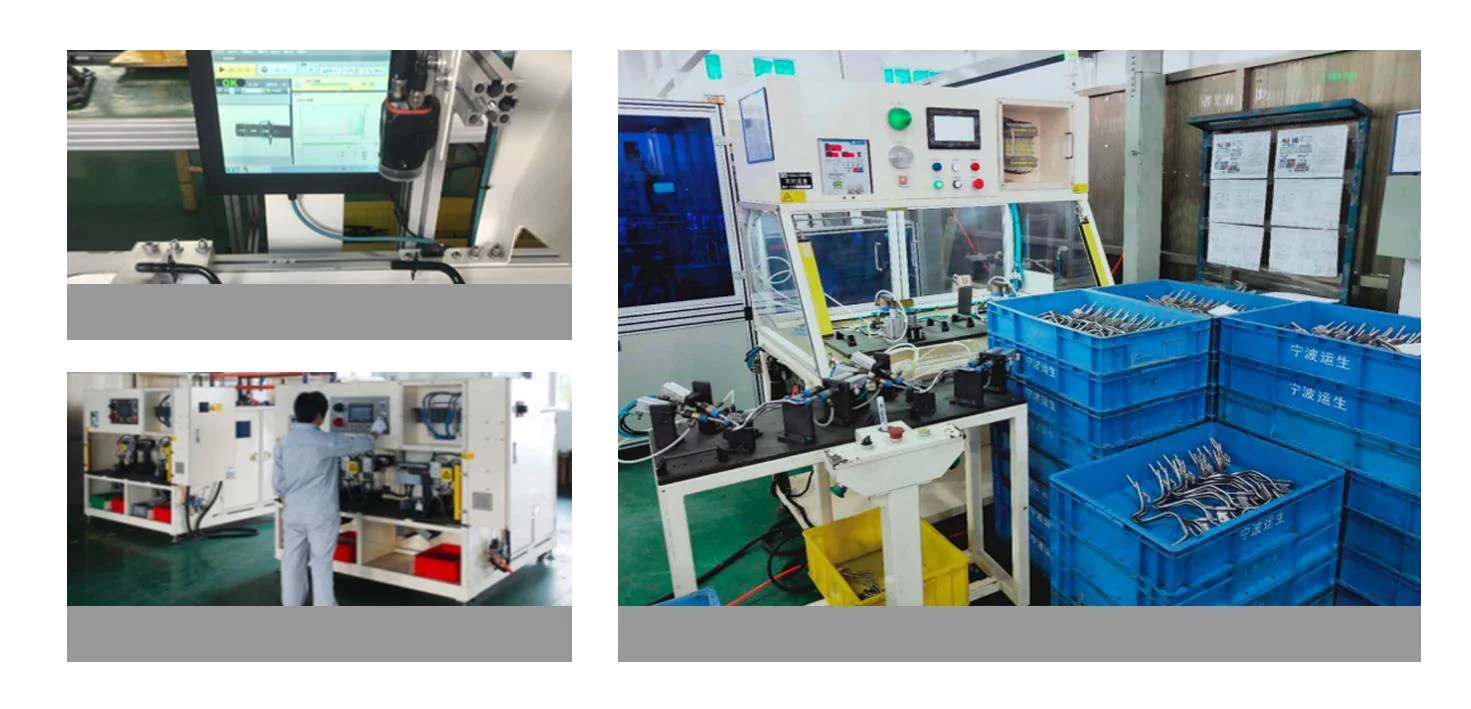
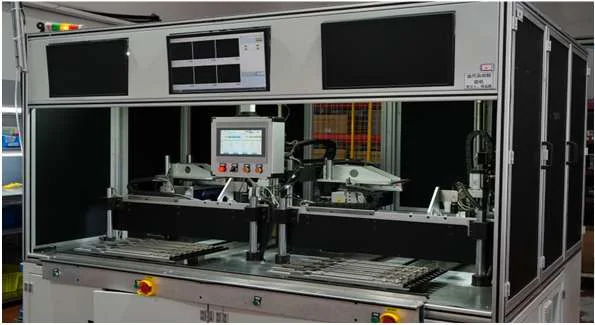
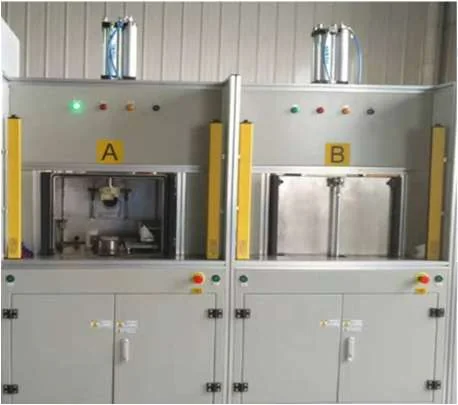
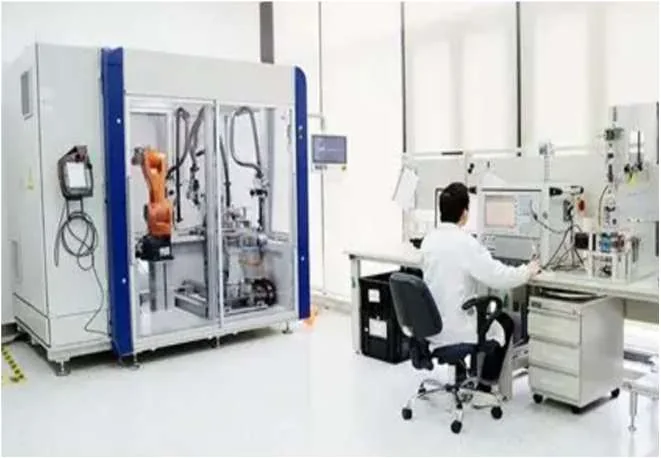
设备照片用于说明检测方法与验证手段,具体产品的检测项目与判定标准按确认图纸及项目规范执行。